Watter faktore beïnvloed die meeste kwaliteit in die warm smeeproses?
Kwaliteitsresultate in die warm smeeproses is die uitset van 'n nou onderling gekoppelde ketting van faktore, wat wissel van die temperatuur waarteen die staaf verhit word tot hoe gesmelte korrelstruktuur deur die matrys vloei. Warm smee vervorm metaal tot bo sy herkristallisasietemperatuur, dus kan selfs klein variasies in hittebestuur, materiaalchemie of matrysontwerp versprei in skeure, dimensionele drywing of inkonsekwente meganiese eienskappe. Hierdie artikel beklemtoon die belangrikste elemente om te bepaal of 'n gesmede stuk volgens spesifikasie of sleg is.
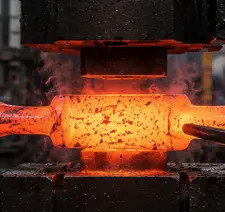
Watter temperatuur is die beste vir 'n hoëgehalte-warmsmeeproses?
Optimale smeetemperatuurreekse
Die meeste koolstof- en legeringsstaal word gesmee tussen 1100° en 1250°C, wat laag genoeg is om die metaal smeebaar genoeg te hou om te vloei sonder ernstige korrelvorming. Deur die temperatuur binne hierdie reeks te handhaaf dwarsdeur die warm smeeproses, verminder die krag wat benodig word om die staaf te vorm, terwyl die fyn, gereelde korrelstruktuur behoue bly wat die voltooide onderdeel sy sterkte en taaiheid gee.
Risiko's van oorverhitting en onderverhitting
Die materiaal brand of ooroksideer as gevolg van die ekstra hitte, wat die korrelgrense verswak en veroorsaak dat die oppervlak onder druk skeur. Omgekeerd verhoog ondervulling vloeispanning en kan dit lei tot gedeeltelike matrysvulling of interne frakture. Dit is nodig om die oondtemperatuur presies te bestuur en te monitor dwarsdeur die warm smeeproses om beide uiterstes te voorkom en konsekwente onderdeelkwaliteit te behou.
Temperatuuruniformiteit oor die billet
Selfs al is die gemiddelde temperatuur reg, kan ongelyke verhitting deur 'n stuk hout veroorsaak dat een onderdeel makliker buig as 'n ander, wat lei tot kromtrekking of gelokaliseerde spanningskonsentrasie. Induksieverhittingstelsels gebruik stywe sonebeheer om dinge gelyk te hou, sodat elke area van die werkstuk voorspelbaar reageer soos dit deur elke stap van vorming vorder.
Hoe beïnvloed materiaaleienskappe en matrysontwerp die smeekwaliteit?
Legeringssamestelling en warmbewerkbaarheid
Die chemiese samestelling van 'n materiaal beïnvloed die vermoë daarvan om by verhoogde temperatuur gevorm te word. Legerings met gebalanseerde koolstof, mangaan en spoorelemente bied dikwels beter warmbewerkbaarheid met minder kans op warm kortheid of brosheid. Die keuse van 'n graad wat geskik is vir die diensvereistes van die onderdeel, maar tog vatbaar is vir vorming by verhoogde temperatuur, is 'n fundamentele stap in enige suksesvolle warm smeeproses.
Matrysgeometrie en Holtevulling
Die ontwerp beïnvloed die vloei van die metaal in hoeke, ribbes en dun gedeeltes tydens vorming. Skielike veranderinge in swak geboude holtes kan lug vasvang, vloei beperk of gelokaliseerde oorlading veroorsaak wat die lewensduur van die matrys verminder. Met vloeisimulasiesagteware kan ingenieurs die geometrie aanpas voordat die staal gesny word om volledige holtevulling en konsekwente onderdeelvorm bondel na bondel te verseker.
Materiaal en voorverhittingspraktyke vir die matrys
Die smeematrys self moet herhaalde termiese en meganiese siklusse kan oorleef. Daarom word verharde gereedskapstaal gebruik, en die matryse word voorverhit voor vervaardiging om termiese skok te verminder en die gereedskap se lewensduur te verhoog. Behoorlike matrysvoorverhitting stabiliseer ook die temperatuurverskil tussen die matrys en die werkstuk, wat 'n meer voorspelbare metaalvloei dwarsdeur die warm smeeproses moontlik maak.
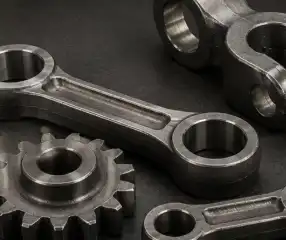
Smering, materiaalvloei en verkoelingstempo in warm smeewerk
Die keuse van die regte smeermiddel
Smering verminder wrywing tussen die matrys en die werkstuk, wat verbeterde metaalvloei moontlik maak en matrysoppervlaktes teen oormatige slytasie beskerm. Algemene moontlikhede sluit in grafietgebaseerde en wateroplosbare smeermiddels, gekies afhangende van vormspoed, matrysmateriaal en die spesifieke behoeftes van die item wat in die warm smeeproses gemaak word.
Beheer van Materiaalvloeirigting
Dit lei die korrelvloei binne die natuurlike kontoere van 'n onderdeel, en versterk dit dus teen die spanning waaraan dit tydens gebruik onderwerp sal word. 'n Goeie matrysontwerp verseker dat die metaal langs die lasroetes vloei, nie daaroor nie. Om hierdie rede word vloeirigtinganalise as 'n fundamentele kwaliteitsaspek beskou, nie as 'n nagedagte tydens produksiebeplanning nie.
Verkoelingstempo en na-smeebehandeling
Die afkoeltempo na die vorming van 'n komponent bepaal die uiteindelike hardheid, korrelgrootte en oorblywende spanningsvlakke. Onbeheerde of ongelyke afkoeling kan lei tot kromtrekking of mikrostrukturele onreëlmatigheid; daarom gebruik baie produsente beheerde afkoeling of 'n daaropvolgende hittebehandeling om die meganiese eienskappe wat verwag word van 'n goed uitgevoerde warm smeeproses, te behou.
Wat veroorsaak krake, oorlappings en ander warm smeedefekte?
Oppervlakkrake as gevolg van termiese spanning
As die temperatuur te vinnig of oneweredig wissel, ontstaan termiese gradiënte en veroorsaak dit spanning op die materiaal se oppervlak. Dit kan lei tot fyn krake. Dit is veral waar wanneer 'n onderdeel gesmee en daarna te vinnig afgekoel word, of wanneer herverhittingsiklusse swak beplan word, wat albei onnodige spanning op die warm smeeproses uitoefen.
Oorlappings en voue van onbehoorlike vloei
Oorlappings word gevorm wanneer metaal oor homself rol in plaas daarvan om glad te vloei. Dit word dikwels veroorsaak deur te veel flits, verslete matryse of 'n onvanpaste matrysvulvolgorde. Hierdie voue genereer swak areas wat nie maklik visueel raakgesien kan word nie, maar wat die moegheidssterkte aansienlik kan benadeel sodra die onderdeel in gebruik is.
Interne Leemtes en Insluitsels
Porositeit of nie-metaalagtige insluitsels wat in die aanvanklike staaf teenwoordig is, kan spanningsverhogings tydens smee vorm en kan as interne leemtes verskyn wanneer dit gelaai word. Streng inspeksie van inkomende materiaal en gehaltebeheer van verskaffers is die beste benaderings om hierdie foute op te spoor voordat hulle selfs by die pers kom.
Gevolgtrekking
Die kwaliteit van die warm smeeproses is afhanklik van die interaksie van temperatuurbeheer, materiaalkeuse, matrysontwerp, smering en verkoelingstegnieke. China Welong bied wêreldwye vervaardigers verskaffersontwikkeling, aankooptoesig en kwaliteitsbeheerdienste in die motor-, olieboor- en lugvaartsektore om hulle te help om hierdie veranderlikes te bestuur via sy ISO 9001:2015-gesertifiseerde dienste. Welong het 20 jaar ondervinding in die diens van meer as 100 kliënte regoor die wêreld. Ons is hier om u te help om konsekwent foutvrye gesmede komponente te produseer . Kontak ons onmiddellik om u vervaardigingskwaliteit te verbeter.
FAQ
V1: Watter temperatuurreeks word tipies vir warm smee-staal gebruik?
A: Die meeste koolstof- en allooistaal word tussen 1100°C en 1250°C gesmee, hoewel die presiese reeks afhang van die spesifieke allooisamestelling.
V2: Waarom is die ontwerp so belangrik vir die kwaliteit van warm smeewerk?
A: Die geometrie beheer hoe metaal in holtes vloei, wat die volledigheid van die vulling, die rigting van die korrelvloei en die algehele dimensionele akkuraatheid van die voltooide onderdeel beïnvloed.
V3: Kan onbehoorlike verkoeling na smeewerk defekte veroorsaak?
A: Ja, ongelyke of oormatige vinnige afkoeling kan kromtrekking, oorblywende spanning en inkonsekwente hardheid oor die voltooide komponent veroorsaak.
V4: Wat is die verskil tussen 'n oorslag en 'n kraak in smeewerk?
A: 'n Oorslag is 'n vou waar metaal homself oorvleuel tydens vloei, terwyl 'n kraak 'n breuk is wat veroorsaak word deur spanning wat die materiaal se kapasiteit oorskry.
V5: Hoe kan defekte geminimaliseer word voordat produksie begin?
A: Streng inspeksie van inkomende materiaal, gevalideerde matrysontwerp en beheerde oondtemperatuur help alles om die waarskynlikheid van defekte tydens vorming te verminder.
Werk saam met Welong vir betroubare warm smee-oplossings
Konsekwente smeekwaliteit begin met die regte voorsieningskettingvennoot. China Welong bring twee dekades se internasionale ervaring, ISO 9001:2015-gesertifiseerde kwaliteitsbeheer, en ingenieursondersteuning met behulp van AutoCAD, Pro-Engineering en SolidWorks om u te help om duur smeedefekte te vermy. Of u nou komponente vir motor-, olieboor- of lugvaarttoepassings verkry, ons span is gereed om u projek van tekening tot aflewering te ondersteun. Kontak ons vandag by metal@welongpost.com en laat Welong u help om u volgende warm smeeproses met vertroue en presisie aan te dryf.
Verwysings
1. Amerikaanse Vereniging vir Metale (ASM Internasionaal), Metaalhandboek: Vorming en Smeewerk, Volume 14.
2. Kalpakjian, S., en Schmid, SR, Vervaardigingsingenieurswese en -tegnologie, Pearson Education.
3. Altan, T., Ngaile, G., en Shen, G., Koue en Warm Smeedwerk: Grondbeginsels en Toepassings, ASM International.
4. Lange, K., Handboek van Metaalvorming, Vereniging van Vervaardigingsingenieurs.
5. Dieter, GE, Meganiese Metallurgie, McGraw-Hill Onderwys.
6. Byrer, TG, Semiatin, SL, en Vollmer, DC, Smeedhandboek, Vereniging van die Smeedbedryf.

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

