Wat veroorsaak smeekrake in die metaalsmeeproses?
Krake is een van die duurste defekte wat 'n vervaardiger kan teëkom, en kom dikwels eers na vore nadat aansienlike tyd en materiaal reeds in 'n onderdeel belê is. Om te verstaan wat kraakvorming in die metaalsmeeproses dryf , vereis dit dat daar na die interaksie tussen temperatuur, materiaalkwaliteit, vervormingsstrategie en matrysontwerp gekyk word. Hierdie artikel breek die primêre oorsake van smeekrake af en skets die proseskontroles wat help om dit te voorkom.
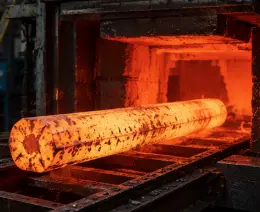
Hoe beïnvloed smeetemperatuur kraakvorming?
Oorverhitting en warm kortasem
As 'n staaf bo sy toelaatbare smeetemperatuur verhit word, kan korrelgrense verswak word deur 'n proses wat bekend staan as warm kortheid, waar elemente met 'n lae smeltpunt na grense segregeer en die kohesie verminder. As die materiaal op hierdie punt verder vervorm word, vind oppervlakskeuring dikwels plaas. Streng oondbestuur is nodig om elke stap van die metaalsmeeproses binne 'n veilige temperatuurvenster te handhaaf.
Onderverhitting en verhoogde vloeispanning
Die vloeispanning neem aansienlik toe met dalende temperatuur, en die materiaal sal geneig wees om vervorming te weerstaan eerder as om glad in die gietholte in te vloei. Hierdie ekstra weerstand lei tot hoër interne spanningskonsentrasie, veral by hoeke en dun gedeeltes. Gevolglik is onderverhitte billets baie meer geneig tot krake as dié wat binne die toepaslike reeks vir hul legeringsamestelling gesmee is.
Termiese gradiënte oor die werkstuk
Ongelyke verhitting skep temperatuurverskille tussen die oppervlak en die kern van 'n staaf, wat veroorsaak dat verskillende streke teen verskillende tempo's vervorm. Hierdie wanverhouding genereer interne spanning wat as krake kan manifesteer sodra die onderdeel onder druk bewerk word. Konsekwente, sone-beheerde verhitting help om eenvormige termiese toestande dwarsdeur die metaalsmeeproses te verseker.
Materiaalkwaliteit, vervorming en spanningskonsentrasie
Insluitings en segregasie in grondstowwe
Die reeds bestaande swak areas in die staaf sluit nie-metaalagtige insluitsels, porositeit of chemiese segregasie in wat van die gietstap geërf is. Hierdie insluitsels is sensitief vir mikroskeuring onder druk- en skuifspanning, en die krake kan na buite versprei namate die materiaal verder vervorm word. Verifikasie van inkomende materiaal is 'n belangrike verdedigingspunt voordat enige onderdeel in die metaalsmeeproses gaan.
Oormatige spanning in 'n enkele deurgang
In die eerste smeeslag veroorsaak te veel vervorming 'n ongelyke verspreiding van die spanning in die werkstuk, en die spanning oorskry die plaaslike limiet van rekbaarheid van die materiaal. Dit is 'n tipiese rede vir krake in geometries ingewikkelde stukke wanneer dun ribbes of abrupte oorgange buite verhouding tot die massa van die onderdeel gespan word.
Residuele spanning van vorige verwerking
Materiaal wat koudbewerk, gemasjineer of onbehoorlik afgekoel is, kan oorblywende interne spanning hê, wat na die smeeproses oorgedra sal word. Hierdie oorblywende spanning, bygevoeg tot die ekstra spanning van vorming, kan sekere areas verder as die punt van breuk dryf. Daarom is dit belangrik om die hele geskiedenis van die staaf te ken voor smee.
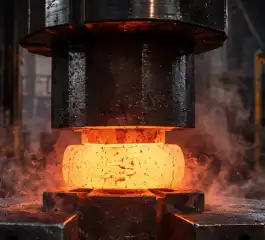
Kan swak matrysontwerp en materiaalvloei smeekrake veroorsaak?
Skerp Hoeke en Skielike Seksieveranderinge
Spanningskonsentrasiekolle kom voor in holtes met skerp binnehoeke of vinnige veranderinge in dwarssnit, wanneer metaal gedwing word om die vloeirigting vinnig te verander. Hierdie geometriese eienskappe is een van die mees algemene redes vir krake, en daarom gebruik ingenieurs groot filette en sagte oorgange waar die onderdeelontwerp dit toelaat.
Onbehoorlike flitsontwerp en materiaalvloei
In geslote matrysbedrywighede kan swak geproportioneerde flits materiaalvloei beperk, wat metaal dwing om te vou of te skuif eerder as om die holte glad te vul. Hierdie ontwrigte vloeipatroon lei dikwels tot oorlappings of krake naby skeidingslyne, wat die behoefte aan noukeurige flitsgrondontwerp wat op elke onderdeel se geometrie binne die metaalsmeeproses afgestem is, versterk.
Verslete of verkeerd belynde matryse
Ongelyke druk op die werkstuk kan veroorsaak word deur verslete matryse wat buite toleransie is, of verkeerd ingestelde matryse tydens opstelling, wat lei tot gelokaliseerde oorlading op sommige plekke. Gereelde matrysinspeksie- en onderhoudsprogramme vang hierdie slytasie vas voordat dit foutiewe, kraakgeneigde stukke op die vloer begin produseer.
Hoe kan prosesbeheer krake in metaalsmeewerk voorkom?
Intydse temperatuurmonitering
Deur infrarooi sensors en termokoppels dwarsdeur die hele smeeproses te installeer , kan operateurs temperatuurafwykings opspoor voordat dit die kwaliteit van die onderdeel benadeel. Intydse monitering met outomatiese oondwysigings waarborg dat die materiaal voortdurend binne sy ideale vormvenster bly vir elke bondel wat deur die metaalsmeeproses verwerk word.
Inkomende Materiaal Sertifisering en Naspeurbaarheid
Deur gesertifiseerde meultoetsverslae en bondelnaspeurbaarheid vir elke inkomende stuk te vereis, word verseker dat die chemiese samestelling en netheid aan spesifikasies voldoen voordat die materiaal ooit die pers bereik. Hierdie stroomop kwaliteitsbeheerstap vang baie potensiële kraakbronne op lank voordat dit produksie kan beïnvloed.
Simulasie-gebaseerde matrys- en deurgangsontwerp
Vandag stel smee-simulasiesagteware ingenieurs in staat om die verspreiding van spanning, temperatuurontwikkeling en materiaalvloei te simuleer voordat hulle enige gereedskapstaal sny. Die vorm van die matrys en die volgorde van die deurgang kan proaktief geoptimaliseer word deur vooraf hoëspanningsareas te identifiseer, wat die risiko van krake wat ontstaan sodra produksie begin, aansienlik verminder.
Gevolgtrekking
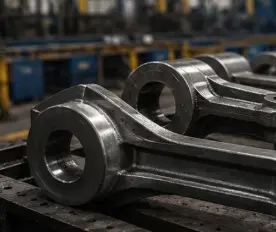
Smeekrake kan tipies teruggevoer word na 'n kombinasie van temperatuurbeheer, materiaalgehalte en matrysontwerpprobleme binne die metaalsmeeproses . Sedert 2001 het China Welong wêreldwye vervaardigers gehelp om hierdie veranderlikes te bestuur deur ISO 9001:2015-gesertifiseerde verskafferontwikkeling, aankooptoesig en kwaliteitsbeheerdienste, en meer as 100 kliënte vir 20 jaar bedien. Werk saam met Welong om u inkomende materiaalgehalte te versterk en duur smeedefekte te verminder.
FAQ
V1: Wat is die mees algemene oorsaak van smeekrake?
A: Onbehoorlike smeetemperatuur, of dit nou te hoog of te laag is, is een van die mees algemene oorsake, aangesien dit die korrelgrenssterkte en materiaalvloeigedrag direk beïnvloed.
V2: Kan krake vorm selfs met hoë kwaliteit grondstowwe?
A: Ja, swak matrysontwerp, oormatige enkeldeurgangspanning of verslete gereedskap kan steeds krake veroorsaak, selfs wanneer die beginmateriaal aan die spesifikasie voldoen.
V3: Hoe kan insluitsels in rou materiaal tot krake lei?
A: Insluitsels dien as interne spanningskonsentrators, wat swak punte skep waar mikroskeure onder smeedruk kan begin en voortplant.
V4: Beïnvloed die onderhoud werklik kraakvorming?
A: Ja, verslete of verkeerd belynde matryse oefen ongelyke druk uit, wat gelokaliseerde oorlading skep wat die risiko van krake aansienlik verhoog.
V5: Kan smee-simulasiesagteware help om krake voor produksie te voorkom?
A: Ja, simulasie-instrumente modelleer spanning en temperatuurverspreiding vooraf, wat ingenieurs in staat stel om die ontwerp van die matrys aan te pas en die volgordebepaling proaktief deur te voer.
Verminder smeedefekte met Welong se voorsieningskettingkundigheid
Die voorkoming van krake in die metaalsmeeproses begin met die verkryging van betroubare, goed gesertifiseerde materiaal en samewerking met 'n verskaffer wat die volle produksieketting verstaan. China Welong bring twee dekades se internasionale ervaring, ISO 9001:2015-gesertifiseerde kwaliteitsbeheer, en ingenieursondersteuning met behulp van AutoCAD, Pro-Engineering en SolidWorks om u te help om defekte te verminder en opbrengs te verbeter. Of u nou pasgemaakte gesmede komponente benodig vir motor-, lugvaart- of olieboortoepassings, ons span is gereed om u projek van tekening tot aflewering te ondersteun. Kontak ons vandag by metal@welongpost.com en laat Welong u help om u volgende produksielopie te beskerm.
Verwysings
1. Amerikaanse Vereniging vir Metale (ASM Internasionaal), Metaalhandboek: Vorming en Smeewerk, Volume 14.
2. Dieter, GE, Meganiese Metallurgie, McGraw-Hill Onderwys.
3. Byrer, TG, Semiatin, SL, en Vollmer, DC, Smeedhandboek, Vereniging van die Smeedbedryf.
4. Altan, T., Ngaile, G., en Shen, G., Koue en Warm Smeedwerk: Grondbeginsels en Toepassings, ASM International.
5. Kalpakjian, S., en Schmid, SR, Vervaardigingsingenieurswese en -tegnologie, Pearson Education.
6. Lange, K., Handboek van Metaalvorming, Vereniging van Vervaardigingsingenieurs.

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

