Verstaan Toleransies in Geslote Matrys Smeedwerk
Geslote Matryssmee is 'n metaalvervaardigingsmetode waarin metaal verhit en tussen twee gevormde matryse gedwing word om 'n voorgeskrewe geometrie te verkry. Dit is 'n algemeen gebruikte metode vir komponente met reproduceerbare afmetings, goeie materiaalbenutting en betroubare meganiese eienskappe. Om bloot naby die beoogde afmetings vir 'n gesmede onderdeel te wees, waarborg egter nie outomaties dat elke kenmerk aan die nominale metings op 'n ingenieurstekening sal voldoen nie. Dimensionele variasie kan veroorsaak word deur materiaalgedrag, matrysontwerp, matryslytasie, smeetemperatuur, verkoeling, flitsgenerering en daaropvolgende bewerking.
Vir ingenieurs en verkrygingspanne is dit van kardinale belang om smeetoleransies te verstaan wanneer 'n vervaardigingsproses gekies word en inspeksiekriteria gespesifiseer word. Toleransie is die afwyking wat toegelaat word vir die werklike grootte van 'n kenmerk van die nominale grootte. Dit beteken nie dat elke vervaardigde onderdeel volgens die presiese nominale afmeting gemaak moet word nie. Die moontlike toleransie hang af van geometrie, materiaal, smeetoerusting, toestand van die matrys, prosesbeheer en of die onderdeel na smee gemasjineer sal word of nie.
Daarom moet 'n werkbare toleransiebenadering die hele vervaardigingsroete in ag neem en nie net die smee-operasie nie. Vervaardigers trek voordeel uit duidelike en beheerde toleransiestandaarde deur vermorsende bewerking te verminder, dimensionele eenvormigheid te verbeter en komponente makliker te monteer en te verifieer.
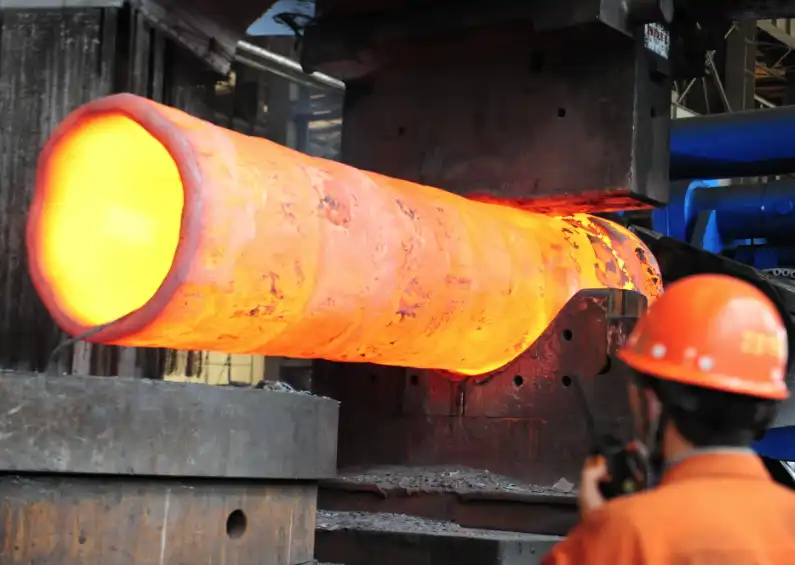
Wat bepaal dimensionele akkuraatheid in geslote smeewerk?
Materiaalgedrag en termiese sametrekking
Dimensionele beheer word direk beïnvloed deur die materiaal wat gesmee word. Verskillende tipes staal, vlekvrye staal, aluminiumlegerings, nikkellegerings en ander tegniese materiale reageer verskillend op verhitting en vervorming. Die mate van replikasie van die matrysgeometrie deur die gesmede komponent word beïnvloed deur die vloeispanning, rekbaarheid, en termiese uitsetting en verkoelingsgedrag.
Die smeetemperatuur is van besondere belang omdat die werkstuk uitsit wanneer dit verhit word en krimp wanneer dit afgekoel word. 'n Matrysholte kan tot 'n noukeurig gereguleerde afmeting gemaak word, maar die finale gesmede voorwerp sal nie noodwendig presies dieselfde afmetings hê nadat dit die smeepers verlaat het nie. Ingenieurs moet gevolglik termiese effekte in ag neem wanneer hulle die matrys en teikengrootte ontwerp.
Die materiaalvloei is ook meer ingewikkeld wanneer 'n onderdeel dun dele, diep holtes, vinnige oorgange of aansienlike variasies in dwarssnit het. Hierdie kenmerke kan volle matrysvulling meer uitdagend maak en kan lei tot verhoogde dimensionele variasie van area tot area op die onderdeel.
Daarom moet materiaalkeuse en prosesontwerp gelyktydig oorweeg word. 'n Meganies goeie materiaal mag spesiale smeetemperature, voorvormontwerpe of addisionele bewerking vereis om die vereiste finale afmetings te verkry.
Matrysgeometrie, skeidingslyne en smee-ontwerp
Die smeedmatrys is een van die belangrikste faktore in dimensionele akkuraatheid. Die ontwerp van die holte moet voldoende ruimte toelaat vir die vloei van materiaal om voorsiening te maak vir flits, termiese effekte, krimping, trek en die geometrie van die voltooide komponent.
Die posisie van die skeidslyn is ook 'n belangrike oorweging. Swak skeidingslynkeuses kan dit moeiliker maak om sommige afmetings te reguleer en kan flits- of masjineringsvereistes insluit. Sommige komplekse komponente mag meer as een smeestadium (blokker en afwerker) benodig om die materiaal stapsgewys in die onderdeel te verwerk eerder as om die hele vorm in een holte te forseer.
Die ontwerp van die matrys moet ook areas verskaf wat na smeewerk geïnspekteer moet word. Die dimensionele meting kan 'n ander inspeksiemetode vereis, afhangende van die ligging op 'n bewerkte oppervlak, byvoorbeeld by 'n skeidingslyn of op 'n ongelyke gesmede oppervlak.
Die bedoeling is om nie net 'n baie akkurate matrys te produseer nie, maar ook die ontwerp van die matrys moet gebaseer wees op die gedrag van die materiaal en die hele vervaardigingsproses.
Matryslytasie en produksievolume
Selfs al word 'n matrys korrek vervaardig, kan die afmetings daarvan verander as gevolg van herhalende produksie in geslote matrysvervaardiging. Sulke matryse word vervaardig onder ernstige meganiese spanning, hoë temperature, wrywing en herhalende impak of kompressie. Holte-afmetings en -kenmerke wat streng dimensionele beheer vereis, kan mettertyd verander as gevolg van slytasie.
Die effek van slytasie kan toenemend krities wees met 'n verhoogde produksievolume. 'n Matrys wat vir 'n klein prototipe-groep gebou is, kan anders presteer as een wat vir duisende produksieonderdele gebruik word. Dus is die monitering van die toestand van die matrys 'n kritieke deel van die handhawing van konsekwente toleransies.
Dimensionele veranderinge kan deur gereelde inspeksies opgespoor word voordat hulle groot hoeveelhede nie-ooreenstemmende onderdele produseer. Afhangende van die produksieomgewing, kan vervaardigers dimensionele meting, visuele inspeksie, matrysonderhoudrekords en prosesdata gebruik om te besluit of 'n matrys opgeknap of vervang moet word.
Hoe beïnvloed smeeparameters toleransie?
Smeedtemperatuur en materiaalvloei
Temperatuur het 'n geweldige effek op die vervorming van metaal. By die regte smeetemperatuur kan die materiaal vinniger vloei en die matryskamer vul met minder weerstand teen vorming. Te veel warmte kan egter verhoogde oksidasie, skaalvorming, korrelgroei of ander prosesprobleme veroorsaak, afhangende van die materiaal.
Temperatuurverandering in die werkstuk kan ook dimensionele konsekwentheid beïnvloed. As een onderdeel baie vinniger afkoel as 'n ander area, kan die materiaalvloei en gevolglike sametrekking ongelyk wees.
Dus is konsekwente verhittingsprosedures nodig waar noukeurige dimensionele beheer vereis word. Afhangende van die materiaal en produksievereistes, kan temperatuurmonitering in die smeeproses geïntegreer word om bondel-tot-bondel-skommelinge te help verminder.
Persspoed, Laai en Verwerkingsvolgorde
Die spoed van die ram of pers beheer die tempo van vervorming en deurgang van die materiaal deur die matrys. Die materiaalgedrag verander volgens die spoed en las, wat verband hou met die smeetoerusting en die legering wat gebruik word. Hierdie parameters moet in prosesontwikkeling ontwikkel word en moet nie as algemene waardes beskou word nie.
Die aantal smeefases kan ook die dimensionele eenvormigheid beïnvloed. Voorvorming kan help met die verspreiding van die materiaal voor die laaste matrysbewerking, wat oormatige materiaalvloei verminder en holtevulling verhoog. Dus kan 'n goed gekonstrueerde volgorde beter wees as om die finale geometrie in een bewerking te probeer bereik.
In die geval van uitdagende komponente, kan die prosesontwikkeling voordeel trek uit produksie-ervaring benewens smee-simulasie en fisiese proewe. Dit stel die ingenieurs in staat om die materiaalvloei te analiseer en aan te dui waar die matrysgeometrie of die prosesvolgorde verander moet word.
Verkoeling en Na-Smeedwerk
Dimensionele beheer eindig nie nadat die onderdeel die smeepers verlaat het nie. Finale afmetings kan deur afkoelingsomstandighede beïnvloed word. Wanneer die gesmede materiaal afkoel, hou dit aan krimp.
Dimensionele variasie kan veroorsaak word deur die verkoelingsproses, die geometrie, die materiaalsamestelling en die oorblywende termiese toestande van 'n onderdeel. Dit is veral waar as jy 'n komponent met verskillende diktes het wat teen verskillende snelhede sal afkoel.
Daarbenewens word baie gesmede onderdele onderwerp aan sekondêre prosedures, soos afsny, hittebehandeling, skietblaas, masjinering of ander prosesse. Hierdie bewerkings kan afmetings verander of materiaal van belangrike oppervlaktes verwyder. Daarom moet die toleransievereistes oor die hele vervaardigingsroete beoordeel word in plaas daarvan om dit aan smeewerk in isolasie toe te ken.
Hoe kan vervaardigers toleransiebeheer verbeter?
Gebruik Smee-simulasie tydens prosesontwikkeling
Smee-simulasie kan ingenieurs help om te verstaan hoe 'n materiaal waarskynlik sal vloei voordat produksiematryse gefinaliseer word. Eindige elementanalise kan gebruik word om vulgedrag, vervorming, potensiële ondervulling, flitsvorming en ander proseskenmerke te ondersoek.
Simulasie vervang nie fisiese validering nie, maar dit kan onnodige probeerslae tydens die ontwikkeling van matryse verminder. Ingenieurs kan verskillende voorvormgeometrieë, smeevolgordes en prosestoestande vergelyk voordat hulle tot 'n produksiekonfigurasie verbind.
Vir komplekse komponente is hierdie benadering veral nuttig omdat dimensionele probleme kan ontstaan uit materiaalvloei eerder as slegs uit die finale matrysafmetings.
Vervaardig en inspekteer matryse presies
Die kwaliteit van die smeedmatrys lê 'n belangrike fondament vir dimensionele konsekwentheid. CNC-bewerking, EDM, vyf-as-bewerking en presisiemetrologie kan waar toepaslik gebruik word om komplekse matryskenmerke te vervaardig.
Na bewerking moet kritieke matrysafmetings nagegaan word teen die ingenieursvereistes. Tydens produksie kan periodieke inspeksie help om dimensionele veranderinge wat deur slytasie veroorsaak word, te identifiseer.
Meetapparatuur soos koördinaatmeetmasjiene kan nuttig wees vir die kontrolering van komplekse geometrieë, terwyl ander meters en inspeksie-instrumente meer doeltreffend kan wees vir hoëvolume-produksiekenmerke.
Die toepaslike inspeksiemetode hang af van die kenmerk wat gemeet word, die vereiste toleransie, die produksievolume en die inspeksieplan.
Skei smeetoleransies van bewerkingstoleransies
Een algemene fout in komponentspesifikasies is om te verwag dat die smee-operasie dieselfde dimensionele presisie as 'n finale CNC-bewerkte oppervlak sal behaal.
Smeewerk en masjinering verrig verskillende funksies. Smeewerk skep doeltreffend die basiese vorm en ontwikkel die verlangde materiaalstruktuur, terwyl masjinering materiaal kan verwyder om meer presiese finale afmetings en oppervlakkenmerke te verkry.
Om hierdie rede moet ingenieurstekeninge onderskei tussen gesmede afmetings en afgewerkte afmetings waar toepaslik. 'n Geskikte masjineringstoelae kan genoeg materiaal vir daaropvolgende CNC-bewerkings verskaf sonder om die smeegrootte onnodig te vergroot.
Hierdie benadering kan 'n beter balans bied tussen smeevermoë, bewerkingsvereistes, produksiekoste en finale dimensionele akkuraatheid.
Stel 'n Praktiese Inspeksieplan op
Toleransiebeheer is die doeltreffendste wanneer inspeksievereistes vasgestel word voordat produksie begin. Kritieke afmetings moet geïdentifiseer word op grond van die funksie van die komponent eerder as om elke afmeting as ewe belangrik te behandel.
Afhangende van die toepassing, kan inspeksie van geslote smeewerk dimensionele meting, visuele inspeksie, materiaalverifikasie, hardheidstoetsing, nie-vernietigende toetsing of ander kwaliteitskontroles insluit wat deur die kliënt of toepaslike standaard gespesifiseer word.
Inspeksierekords bied ook nuttige produksieterugvoer. As 'n spesifieke dimensie geleidelik tydens 'n produksielopie verskuif, kan die tendens dui op matryslytasie, prosesdrywing, temperatuurvariasie of 'n ander vervaardigingsprobleem. Deur die tendens vroegtydig te identifiseer, kan dit help om te verhoed dat groter hoeveelhede onderdele buite die gespesifiseerde vereistes val.
Waarom is gepaste toleransies belangrik vir gesmede komponente?
Beter Pasvorm en Dimensionele Konsekwentheid
Toepaslike toleransies help verseker dat gesmede komponente binne die dimensionele reeks bly wat deur die ingenieursontwerp vereis word. Dit is veral belangrik vir komponente wat met laers, skagte, behuisings, bevestigingsmiddels, ratte of ander vervaardigde onderdele skakel.
Konsekwente afmetings kan montering vereenvoudig en die waarskynlikheid van oormatige aanpassing tydens produksie verminder. Die doel moet egter nie wees om elke toleransie so nou as moontlik te maak nie. 'n Toleransie moet nou genoeg wees om aan die funksionele vereiste te voldoen terwyl dit realisties bly vir die gekose vervaardigingsproses.
Oormatig beperkende toleransies kan gereedskap-, inspeksie-, masjinerings- en produksiekoste verhoog sonder om addisionele funksionele waarde te bied.
Laer Sekondêre Bewerkingsvereistes
Wanneer die gesmede geometrie effektief beheer word, kan vervaardigers moontlik die hoeveelheid materiaal wat tydens daaropvolgende bewerking verwyder moet word, verminder.
Dit beteken nie dat alle gesmede onderdele bewerking kan vermy nie. Kritieke koppelvlakke en presisie-eienskappe vereis gewoonlik bewerking om hul finale afmetings te bereik. 'n Goed beheerde smeewerk kan egter 'n meer konsekwente, amper-net of voorafbewerkte vorm bied, wat CNC-bewerkings help om te fokus op die oppervlaktes waar presisie eintlik benodig word.
Vir hoëvolumeproduksie kan selfs 'n beskeie vermindering in bewerkingstyd 'n betekenisvolle effek op die algehele vervaardigingsdoeltreffendheid hê.
Meer Voorspelbare Produksiekoste
Toleransiebesluite beïnvloed meer as net dimensionele kwaliteit. Dit kan ook gereedskapontwerp, inspeksiefrekwensie, bewerkingstyd, produksie-opbrengs en vervaardigingsleedtyd beïnvloed.
'n Realistiese toleransiestrategie stel vervaardigers in staat om presisie toe te ken waar dit die meeste saak maak. Nie-kritieke gesmede oppervlaktes kan dikwels praktiese prosestoleransies gebruik, terwyl funksionele koppelvlakke strenger vereistes kan kry deur middel van bewerking of beheerde smee-operasies.
Hierdie prosesgebaseerde benadering help verkrygingspanne om te vermy om vir onnodige presisie te betaal terwyl die prestasievereistes van die voltooide komponent steeds beskerm word.
Wat moet kopers nagaan wanneer hulle 'n verskaffer van geslote smeewerk kies?
Hersien Vervaardiging- en Inspeksievermoëns
Voordat kopers 'n produksiebestelling plaas, moet hulle nagaan of die verskaffer oor die toerusting en tegniese vermoëns beskik wat vir die komponent benodig word.
Belangrike vrae sluit in:
-
Watter smeetoerusting is beskikbaar?
-
Kan die verskaffer komplekse meerstadium-matryse vervaardig?
-
Hoe word die afmetings van die matrys geïnspekteer?
-
Hoe word kleurstofslytasie gemonitor?
-
Watter dimensionele inspeksietoerusting is beskikbaar?
-
Kan die verskaffer inspeksierekords of kwaliteitsdokumentasie verskaf?
-
Kan smeewerk, masjinering en inspeksie binne een vervaardigingswerkvloei gekoördineer word?
Hierdie vrae verskaf meer nuttige inligting as om 'n verskaffer te evalueer slegs gebaseer op die gekwoteerde eenheidsprys.
Bevestig die tekening- en toleransievereistes
'n Verskaffer benodig 'n duidelike ingenieurstekening of tegniese spesifikasie om te bepaal of die gevraagde toleransies geskik is vir smeewerk.
Kritieke afmetings, oppervlakvereistes, bewerkingstoelaes, materiaalspesifikasies, hittebehandelingsvereistes en inspeksiekriteria moet geïdentifiseer word voordat produksiegereedskap gefinaliseer word.
Indien 'n toleransie onnodig beperkend lyk vir 'n gesmede kenmerk, kan 'n ervare verskaffer bespreek of dit deur middel van smeewerk, daaropvolgende bewerking of 'n kombinasie van beide bereik moet word.
Evalueer die volledige vervaardigingsroete
Vir baie industriële komponente is smeewerk slegs een stadium van produksie. Die finale komponent mag ook hittebehandeling, masjinering, oppervlakbehandeling, inspeksie, verpakking en dokumentasie vereis.
'n Verskaffer wat verskeie stadiums kan koördineer, kan kommunikasie en kwaliteitsbestuur vereenvoudig. Dit laat ook toe dat dimensionele vereistes oor die hele produksieroete in ag geneem word, eerder as om smeewerk as 'n geïsoleerde proses te behandel.
Gevolgtrekking
Om toleransies in geslote matrysverwerking te verstaan en te beheer, vereis dit meer as om 'n akkuraat bewerkte matrys te vervaardig. Materiaalgedrag, matrysgeometrie, skeidingslyne, matryslytasie, smeetemperatuur, perstoestande, verkoeling, bewerkingstoelae en inspeksiemetodes kan alles die finale afmetings van 'n gesmede komponent beïnvloed.
Vervaardigers kan dimensionele konsekwentheid verbeter deur gepaste matrysontwerp te kombineer met beheerde prosesparameters, simulasie, presisie-matrysvervaardiging en sistematiese inspeksie. Terselfdertyd moet toleransievereistes prakties bly. Om elke dimensie onnodig streng te maak, kan gereedskap-, masjinerings- en inspeksiekoste verhoog sonder om die funksionele prestasie van die komponent te verbeter.
Vir kopers en ingenieurs is die mees effektiewe benadering om te definieer watter afmetings funksioneel krities is en te bepaal hoe elke vereiste dwarsdeur die vervaardigingsproses bereik moet word. In sommige gevalle kan geslote-matrys smee die vereiste geometrie direk verskaf; in ander gevalle is smee gevolg deur CNC-bewerking die meer gepaste oplossing. 'n Verskaffer met ervaring in beide prosesse kan help om 'n vervaardigingsroete te ontwikkel wat dimensionele akkuraatheid, produksiedoeltreffendheid en koste balanseer.
Kies Welong vir betroubare, hoëgehalte-metaalonderdele-oplossings.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., gestig in 2001, bied pasgemaakte metaalkomponentoplossings vir kliënte oor verskillende industriële toepassings. Die maatskappy werk met smee-, giet- en masjineringsprosesse, wat kliënte toelaat om 'n vervaardigingsroete te kies volgens komponentgeometrie, materiaal, dimensionele vereistes en produksievolume.
Vir geslote-smeeprojekte begin die vervaardigingsproses met die begrip van die kliënt se tekeninge en tegniese vereistes. Faktore soos materiaalgraad, komponentgeometrie, smeevolgorde, masjineringstoelae, kritieke afmetings en inspeksievereistes kan tydens projekontwikkeling in ag geneem word.
Welong beskik ook oor ISO 9001:2015- en API-7-1-sertifisering en ondersteun kwaliteitsbeheerde vervaardiging vir pasgemaakte metaalkomponente. Die ingenieurspan kan CAD-gebaseerde ontwerpinstrumente gebruik om komponent- en gereedskapkonsepte te ontwikkel, terwyl produksie- en inspeksieprosesse volgens projekvereistes gekoördineer word.
Vir komponente wat addisionele presisie na smee benodig, kan die integrasie van smee met bewerking 'n praktiese manier bied om strenger afgewerkte afmetings op kritieke oppervlaktes te verkry. Hierdie benadering laat die smee-operasie toe om te fokus op die vervaardiging van 'n goeie en konsekwente amper finale vorm, terwyl CNC-bewerking gebruik word waar noukeuriger dimensionele beheer benodig word.
Vir verkrygingspanne kan hierdie geïntegreerde benadering verskafferskoördinering vereenvoudig en 'n duideliker vervaardigingsroete van rou materiaal tot voltooide komponent bied. In plaas daarvan om toleransie as 'n enkele spesifikasie te behandel, kan Welong dimensionele vereistes as deel van die volledige produksieproses evalueer.
Indien u op soek is na pasgemaakte gesmede komponente en materiaalkeuse, geslote matrysbewerking, matrysontwerp, smeetoleransies, masjineringstoelaes of inspeksievereistes moet evalueer, kan Welong met u tekeninge en projekspesifikasies werk om 'n geskikte vervaardigingsoplossing te ontwikkel. Kontak ons by info@welongpost.com om oor u projek te gesels.
FAQ
1: Wat is geslote matrysverwerking?
Geslote matryssmee is 'n metaalvormingsproses waar 'n werkstuk saamgepers word tussen twee matryse wat 'n voorafgesnyde profiel van die verlangde onderdeelvorm bevat.
2: Waarom is toleransies belangrik in geslote matryssmee?
Toleransies is van kritieke belang om die funksionaliteit, werkverrigting en versoenbaarheid van gesmede onderdele in hul beoogde toepassings te verseker.
3: Hoe beïnvloed materiaaleienskappe toleransies in geslote matryssmeewerk?
Materiaaleienskappe soos rekbaarheid, sterkte en termiese uitsetting beïnvloed hoe die metaal vloei en optree tydens smee, wat die bereikbare toleransies beïnvloed.
4: Watter rol speel die ontwerp van die matrys in toleransiebeheer?
Goed ontwerpte matryse wat rekening hou met materiaalvloei en potensiële krimping kan die dimensionele akkuraatheid van gesmede onderdele aansienlik verbeter.
Verwysings
1. Smith, J. (2019). Gevorderde tegnieke in geslote smeewerk. Tydskrif vir Vervaardigingsprosesse, 45(2), 112-128.
2. Johnson, A., & Brown, B. (2020). Toleransiebestuur in Presisie-smeebedrywighede. Internasionale Tydskrif vir Materiaalvorming, 13(4), 501-515.
3. Lee, C., et al. (2018). Simulasie-gebaseerde optimalisering van geslote matrys-smeeprosesse. Tydskrif vir Materiaalverwerkingstegnologie, 255, 520-535.
4. Williams, R. (2021). Die impak van materiaaleienskappe op smeetoleransies. Materiaalwetenskap en -ingenieurswese: A, 765, 138276.
5. Garcia, M., & Rodriguez, F. (2017). Matrysontwerpstrategieë vir Verbeterde Toleransiebeheer in Geslote Matryssmeedwerk. Procedia Manufacturing, 15, 1089-1096.
6. Thompson, S. (2022). Vooruitgang in Prosesoutomatisering vir Hoë-Presisie Smeedwerk. Robotika en Rekenaar-geïntegreerde Vervaardiging, 73, 102231.

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

