Presisiegietwerk vir komplekse metaalonderdele: waarom dit saak maak
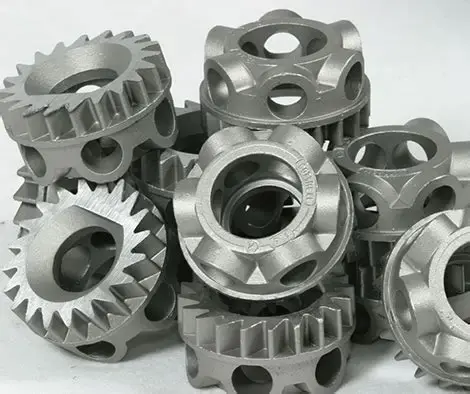
Presisiegietwerk is een van die belangrikste maniere om komplekse metaalonderdele te maak wat aan streng prestasie- en groottevereistes in baie belangrike nywerhede voldoen. Met hierdie gevorderde metaalbewerkingsmetode kan verskaffers en vervaardigers onderdele met perfekte oppervlakkwaliteit en presiese afmetings maak, veral vir gebruike in vliegtuie, motors, mediese toestelle en olie en gas. Aangesien aankoopspanne regoor die wêreld op soek is na betroubare vervaardigingsvennote in China, is dit belangrik om te weet van die tegniese voordele en sakevoordele van presisiegietwerk om verkrygingsrisiko te verlaag en produksiekoste laag te hou.
Begrip van Presisiegietwerk: Kernkonsepte en ProsesWat maak Beleggingsgietwerk Anders
Presisiegieting, ook bekend as "verlorewasgieting", is 'n manier om metaalonderdele te maak wat naby 'n finale vorm is deur dit in verskeie stappe te herhaal. In teenstelling met tradisionele sandgieting, maak hierdie metode dit moontlik om fyn besonderhede te reproduseer en kleiner groottelimiete te bereik, gewoonlik ±0.005 duim per duim. Die proses kan ingewikkelde vorms hanteer wat moeilik of onmoontlik sou wees om net met sny te maak. Dit maak dit nuttig vir onderdele wat interne paaie, dun wande of ingewikkelde kenmerke aan die buitekant benodig.
Stap-vir-stap produksiewerkvloei
Ingenieurs begin die produksieproses deur waspatrone te maak wat presiese kopieë van die einddeel se afmetings is. Hierdie ontwerpe word op 'n sentrale buisstelsel saamgestel om 'n boomagtige struktuur te maak wat dit moontlik maak om baie dele gelyktydig te giet. Keramiek-slurry bedek die wassamestelling in lae, en deur dit oor en oor te doop en te droog, word 'n sterk dopvorm gemaak.
Sodra die keramiekdop heeltemal hard is, word dit in 'n outoklaaf of oond geplaas om die was uit te smelt, wat 'n hol keramiekholte laat. Die dop word teen 'n hoë temperatuur gebak om enige oorblywende was af te brand en die vormstruktuur sterker te maak. Gesmelte metaal, soos vlekvrye staal, koolstofstaal, aluminiumlegering of ander spesiale materiale, word in die dop gegooi wat reeds verhit is en vul die hele ruimte. Sodra die gietstuk gestol is, verwyder werkers die keramiekdop en verwyder elke gietstuk van die boom. Onderdele word volgens hul presiese spesifikasies gemaak deur presiese bewerking, hittebehandeling en afwerking van die oppervlak.
Materiaalkeuse vir prestasievereistes
Die keuse van materiaal het 'n direkte effek op die meganiese eienskappe daarvan, die vermoë om roes te bestry en die termiese werkverrigting daarvan. Vlekvrye staalgrade, soos 316 en 304, kan die strawwe toestande hanteer wat tipies is in mediese gereedskap en toerusting wat in buitelandse boorwerk gebruik word. Verskillende tipes koolstofstaal word gebruik om sterk onderdele vir industriële masjiene en motortransmissies te maak. Kobalt-chroomlegerings word gebruik om hoëtemperatuur-enjinonderdele te maak, terwyl aluminiumlegerings in vliegtuie gebruik word om gewig te verminder. Wanneer jy met bekwame metallurge werk, kan jy seker wees dat die spesifikasies van die materiale wat jy gebruik, in lyn is met praktiese spanning, omgewingstoestande en regeringsstandaarde soos ASTM en ISO.
Gehalteversekering en defekvoorkoming
Deur koördinaatmeetinstrumente vir dimensionele kontrole te gebruik, word verseker dat toleransies dwarsdeur alle produksielopies nagekom word. Voordat onderdele by die monteerlyne kom, vind nie-vernietigende toetsmetodes soos X-straalradiografie, ultrasoniese toetsing en kleurstofpenetrasie-sifting interne porositeit, krimpgate of oppervlakkige krake. Statistiese prosesbeheer hou belangrike faktore soos die giettemperatuur, die verkoelingstempo en die dikte van die dop dop dop om seker te maak dat alle bondels dieselfde is. Worteloorsaakanalise bepaal of probleme veroorsaak word deur patroonskepping, dopbou, metaalchemie of die gietmetode. Veranderinge aan die hekstelsels, die viskositeit van die slurry of die hittebehandelingsprosesse kan as korrektiewe maatreëls gebruik word.
Presisiegietwerk teenoor alternatiewe giet- en vervaardigingsmetodes. Vergelyking van vervaardigingsbenaderings.
Sandgietwerk het laer pryse vir die gereedskap wat gebruik word, maar die finale produk het 'n growwer oppervlak en marges wat gewoonlik ±0.030 duim is, wat beteken dat dit meer bewerking benodig. Spuitgietwerk is ideaal vir die maak van baie klein metaal- of koperonderdele, maar dit benodig duur staalmatryse en kan nie onderdele maak wat te groot is nie. Permanente vormgietwerk is in die middel, met 'n beskeie hoeveelheid geld wat aan gereedskap bestee word en 'n goeie oppervlakkwaliteit. Smeewerk maak onderdele met 'n goeie korrelstruktuur en meganiese eienskappe, maar dit het probleme met onderdele wat komplekse interne kenmerke het. CNC-bewerking kan baie noue toleransies kry, maar dit verloor materiaal en neem langer om dinge met ingewikkelde vorms te maak.
Presisiegietwerk vul hierdie gapings deur ingewikkelde vorms met 'n paar ekstra stappe te maak. Soos-gegiete oppervlakafwerkings bereik 125 mikroduim, dus is sny of skuur dikwels nie nodig nie. Die proses kan wanddiktes hanteer wat wissel van 0.040 duim tot 'n paar duim in dieselfde onderdeel. Dit is steeds nie te duur om prototipes te maak nie, want wasinspuitgereedskap is baie goedkoper as spuitgiet- of smee-matryse. Van 25 tot 10 000 of meer eenhede per jaar is produksie winsgewend, en hierdie vlak van vryheid is iets wat rigiede hoëvolume-metodes nie kan ewenaar nie.
Wanneer alternatiewe sin maak
Sandgieting is steeds 'n goeie manier om onderdele te maak wat baie groot is (meer as 'n paar honderd pond) of wanneer die produksiehoeveelheid minder as tien stukke is. Spuitgieting is die beste vir eenvoudige vorms wat in groot hoeveelhede gemaak moet word (meer as 50 000 eenhede per jaar). Vir baie ingewikkelde interne roosterstrukture of vinnige toetsiterasies, kan additiewe vervaardiging goed meeding. Vir die meeste gebruike is gieting egter steeds beter in terme van materiaaleienskappe en produksiespoed. Wanneer verkrygingskundiges hierdie afwegings verstaan, kan hulle vervaardigingsmetodes beter by die behoeftes van elke projek pas, eerder as om net prosesse te gebruik waarmee hulle reeds vertroud is.
Waarom presisiegietwerk krities is vir komplekse metaalonderdele in B2B-verkryging, voldoen aan bedryfspesifieke standaarde.
Materiaal en metodes wat in lugvaartonderdele gebruik word, moet goedgekeur word volgens AS9100-standaarde, met volledige bewys van hul naspeurbaarheid en streng meganiese eienskapvereistes. Mediese toestelvervaardigers benodig materiale wat FDA-goedgekeur en bioversoenbaar is vir onderdele wat ingeplant word. Vir lang tydperke moet olie- en gaspomptoerusting hoë druk, giftige vloeistowwe en temperatuurveranderinge kan hanteer. Motorvoertuig Tier 1-verskaffers is voortdurend onder druk om gewig te besnoei terwyl botsveiligheidsstandaarde gehandhaaf word. Presisiegietwerk voldoen aan al hierdie verskillende behoeftes deur 'n verskeidenheid materiale te gebruik, afmetings te beheer en gevestigde goedkeuringspaaie te gebruik.
Koste-effektiwiteit deur ontwerpoptimalisering
Deur verskeie vervaardigde onderdele in 'n enkele gietstuk te kombineer, word monteringswerk verminder, die behoefte aan bevestigingsmiddels oorbodig gemaak en die struktuur sterker. In vergelyking met subtraktiewe snywerk, word minder materiaal vermors deur amper-netto-vorm produksie. Dit is veral nuttig wanneer met duur metale gewerk word. Ingenieurs kan die manier waarop wanddikte versprei word, bevestigingskenmerke byvoeg en ontslae raak van ondersnydings wat ander vervaardigingsmetodes moeiliker maak om te gebruik. Wanneer aankoopbestuurders na die prys per funksionele samestelling kyk in plaas van die prys per rou gietstuk, lei hierdie ontwerpkeuses direk tot laer totale landingskoste.
Faktore van die veerkragtigheid van die voorsieningsketting
Deur saam te werk met Chinese vervaardigers wat ISO 9001:2015-gesertifiseerd is, gee dit jou toegang tot die nuutste gereedskap, geskoolde werkers en lae pryse, terwyl jy steeds kwaliteitsstandaarde handhaaf wat wêreldwyd bekend is. Verskaffers wat al 'n rukkie bestaan, kan help met ingenieurswese om idees meer prakties vir produksie te maak. Dit verminder ontwikkelingstye en voorkom duur masjienveranderinge. Regdeur die voorsieningsketting word vertroue gebou deur duidelike kommunikasieprosedures wat gereelde opdaterings oor vordering, verslae oor die eerste itembeoordeling en statistiese kwaliteitsdata insluit. Deur gekwalifiseerde Chinese vennote by jou lys van verskaffers te voeg, kan jy globale risiko's en kapasiteitsprobleme verminder terwyl jy steeds die hoeveelheid produksie wat jy doen, kan verander soos markvraag verander.
Die keuse van die regte presisie-gietvennoot: 'n B2B-gids Tegniese vermoë-assessering
Wanneer jy na moontlike vervaardigers vir presisiegietwerk kyk , moet jy kyk na hul tegniese kundigheid, die gereedskap wat hulle het, en die metodes wat hulle intern gebruik. Vir konsekwente patrone gebruik hoëtegnologie-fasiliteite outomatiese wasvulstelsels, robotiese dopdompeling vir egalige bedekking, en rekenaarbeheerde induksie-oonde vir presiese metaalchemie. Hittebehandelingsoond, CNC-bewerkingsmasjiene en inspeksiegereedskap wat alles op een plek gehuisves word, toon dat die maatskappy geïntegreerde vermoëns het wat wagtye verminder en spanwerk makliker maak. Die feit dat ervare ingenieurs in metallurgiese laboratoriums werk, toon dat die laboratorium toegewy is aan materiaalwetenskap en konstante groei.
Sertifisering en nakomingverifikasie
ISO 9001:2015-sertifisering is 'n basiese waarborg vir goed gedokumenteerde kwaliteitsbestuurstelsels en -praktyke vir volgehoue groei. Bedryfspesifieke sertifisering, soos AS9100 vir vliegtuie of ISO 13485 vir mediese toerusting, toon dat 'n maatskappy belê het in die leer van die behoeftes van daardie sektor. Materiaalgoedkeurings, soos meultoetsresultate, chemiese samestellingsontledings en toetsing van meganiese eienskappe, toon dat die legerings wat verskaf word, aan die vereistes voldoen. Objektiewe bewyse van besigheidsukses en betroubaarheid kan gevind word in ouditverslae van kliënte in soortgelyke bedrywe.
Prototipering en Produksiebeplanning
Met vinnige ontwikkeling kan jy jou idee toets voordat jy die produksiemiddele koop. Paskontroles en praktiese toetse kan met waspatroonmonsters vir 'n klein bedrag gedoen word. Buigsame minimum bestelbedrae van verskaffers help met produkbekendstellings en marktoetsing sonder om te veel risiko op voorraad te plaas. 'n Akkurate produksieskedule is moontlik wanneer mense duidelik is oor levertye, wat gewoonlik 8-12 weke is vir gereedskap en eerste items, en dan 4-6 weke vir produksielopies. Deursigtige prysmodelle wat arbeidskoste, stukpryse en sekondêre bedrywighede skei, maak dit makliker vir koopspanne om kwotasies korrek te vergelyk en die regte begroting vas te stel.
Bou langtermyn vennootskappe
Suksesvolle verbindings met verskaffers gaan verder as net prysonderhandeling. Dit sluit ook in om saam te werk om probleme op te los en as 'n besigheid te groei. Videokonferensies, aanlegbesoeke en ander soorte gereelde kontak op gedeelde digitale platforms help mense om mekaar te verstaan en te vertrou. Wanneer verskaffers ontwerpveranderinge voorstel, maniere soek om koste te besnoei en in verhoudingspesifieke vaardighede belê, is hulle nie meer net kommoditeitsverkopers nie, maar strategiese bates. Prestasiemaatstawwe wat tred hou met stiptelike afleweringstempo's, gehalte-aanvaardingsvlakke en hoe vinnig probleme opgelos word, hou mense aanspreeklik en wys waar verbeterings aangebring kan word. Net-betyds voorraadstrategieë, verskaffer-bestuurde voorraadplanne en vinniger reaksies op veranderinge in ingenieurswese word alles deur hierdie verhoudings moontlik gemaak.
Toekomstige tendense en tegnologiese vooruitgang in presisiegietindustrie 4.0-integrasie
Sensors word dwarsdeur die produksieproses in moderne gieterye gebruik om dopdikte, metaaltemperatuur, verkoelingstempo's en ander belangrike faktore intyds dop te hou. Data-analise-instrumente vind veranderinge in die manier waarop dinge gedoen word voordat dit tot probleme lei. Dit laat toe dat onderhoud vooraf beplan word en kwaliteit verbeter word. In die ontwerpfase modelleer digitale tweelinge hoe gietwerk sal optree. Dit verminder die aantal fisiese prototipes wat gemaak moet word en versnel die produkontwikkelingsproses. Wolkgebaseerde stelsels maak die voorsieningsketting duideliker deur kliënte te alle tye die status van hul bestellings, die resultate van inspeksies en die ligging van hul pakkette te laat sien.
Volhoubare Vervaardigingsinisiatiewe
Omgewingsvriendelike materiale en metodes wat minder energie gebruik, word meer gebruik as gevolg van omgewingswette en sakevolhoubaarheidsdoelwitte. Oplosmiddelgebaseerde stelsels word vervang deur watergebaseerde kleislurries, wat besoedeling en werkersblootstelling verminder. Gerecycleerde kleimateriale wat in dopstelsels gebruik word, verminder die koste en skade aan die aarde om van vullis ontslae te raak. Elektriese induksie-oonde laat jou toe om die temperatuur presies te beheer en minder energie te gebruik as standaardoonde wat brandstof verbrand. Geslote-lus metaalherwinningstelsels kry skrootmetaal van hekke en lopers, wat geld op materiale bespaar en beter vir die aarde is.
Gevorderde Materiale en Toepassings
Die skep van nuwe metaalsamestellings verhoog hul bruikbaarheid in strawwe omgewings. Hoë-entropie metale is baie sterk en roes nie, wat hulle perfek maak vir gebruik in buitelandse omgewings. Titanium presisie gietwerk word al hoe meer bekostigbaar vir mediese en vliegtuiggebruike wat biokompatibiliteit en sterkte-tot-gewig voordele benodig. Metaalmatriksmateriale met keramiek stutte maak boorgatboorgereedskap minder geneig om te verslyt. Hierdie nuwe materiale maak dit moontlik om hulle op nuwe maniere te gebruik, maar dit maak dit ook moeiliker vir verskaffers om oor nuwe metale en prosesse te leer.
Gevolgtrekking
Presisiegietwerk gee komplekse metaalonderdele in die vliegtuig-, motor-, mediese en industriële toerustingbedrywe die presiese afmetings, hoëgehalte-oppervlaktes en ontwerpvryheid wat hulle benodig. Die proses maak dit moontlik om komplekse vorms teen lae koste te maak, wat moeilik sou wees om met ander produksiemetodes te doen, terwyl steeds aan die vereistes vir meganiese eienskappe en materiaalsertifisering voldoen word wat nodig is vir B2B-aankope. Wanneer jy gekwalifiseerde Chinese vervaardigingsvennote kies wat gesertifiseer is om aan buitelandse standaarde te voldoen, kan jy toegang kry tot lae pryse, verbeterde vermoëns en 'n buigsame voorsieningsketting. Namate tegnologie verbeter deur die gebruik van Industrie 4.0 en omgewingsvriendelike metodes, bly presisiegietwerk verander om aan te pas by nuwe vervaardigingsuitdagings terwyl dit sy hoofvoordele vir die maak van komplekse metaalonderdele behou.
Veelgestelde vrae Watter toleransies kan presisiegietwerk vir komplekse onderdele bereik?
Kritieke kenmerke van presisiegietwerk het gewoonlik 'n akkuraatheidsvlak van ±0.005 duim per duim, en oppervlakafwerkings kan 125 mikroduim as-gietwerk bereik. Wanneer jy sekondêre CNC-bewerking op sleuteloppervlakke gebruik, kan jy toleransies so nou as ±0.002 duim kry terwyl jy steeds die kostevoordele van byna-netto-vormgietwerk vir die algemene vorm kry.
Hoe beïnvloed die minimum bestelhoeveelheid die ekonomie van presisiegieting?
Gereedskap-amortisasie bo produksiegetalle het 'n groot effek op die prys van 'n enkele stuk. As gevolg van die koste van opstelling en gereedskap, het bestellings onder 100 stukke hoër koste per eenheid. Aan die ander kant kry bestellings oor 500 eenhede die beste skaalvoordele. Baie verskaffers het buigsame MOQ's van 25 tot 50 stukke om die mark te toets en prototipes te maak. Wanneer groter getalle bestel word, verander pryse om produksie te weerspieël.
Watter levertye moet verkrygingspanne vir gietkomponente verwag?
Aanvanklike gereedskapontwikkeling en eerste artikelproduksie neem gewoonlik 8 tot 12 weke, maar dit hang af van hoe ingewikkeld die onderdeel is en hoe lank dit neem vir patroongoedkeuring. Van die tyd dat 'n bestelling geplaas word tot die tyd dat dit verskeep word, neem daaropvolgende produksie gemiddeld 4 tot 6 weke. Vir onmiddellike behoeftes kan vinnige verwerking egter hierdie tydsbestek verkort. Wanneer daar gebie word, stel duidelike kommunikasie redelike doelwitte wat in lyn is met projekplanne.
Werk saam met Welong: U Presisie Gietverskaffer vir Globale Vervaardigingsuitnemendheid
Welong verskaf sedert 2001 voorsieningskettingdienste wat ISO 9001:2015-gesertifiseerd is. Hulle spesialiseer in die maak van pasgemaakte metaalonderdele vir vliegtuie, olieboorwerk, mediese toerusting en industriële vervaardigingsondernemings. Ons ingenieurspan gebruik AutoCAD, Pro-Engineering en SolidWorks om ontwerpe te verbeter sodat dit maklik en goedkoop gemaak kan word gebaseer op u planne of monsters. Ons hanteer elke deel van presisiegietproduksie in China, van die vind van nuwe verskaffers tot die versekering dat produkte van hoë gehalte is en dit betyds by kopers in Europa, Noord-Amerika en die Asië-Stille Oseaan-streek kry. Kontak ons by metal@welongpost.com om te gesels oor hoe ons vaardighede u kan help om u voorsieningsketting te verbeter en die risiko van koop te verlaag.
Verwysings
1. Campbell, John. Volledige Gietingshandboek: Metaalgietprosesse, Metallurgie, Tegnieke en Ontwerp. Butterworth-Heinemann, 2015.
2. Beeley, Peter R., en Richard F. Smart. Beleggingsgietwerk: Beginsels en Toepassings. Instituut vir Materiale, 1995.
3. Amerikaanse Gieteryvereniging. Handboek vir Beleggingsgietwerk. Des Plaines: Amerikaanse Gieteryvereniging, 2012.
4. ASM Internasionale Handboekkomitee. Beslissing: ASM Handboek Volume 15. ASM Internasionaal, 2008.
5. Jones, Stephen, en Chengshan Yuan. Vooruitgang in Beleggingsgiettegnologie vir Lugvaarttoepassings. Materiaalwetenskapforum, 2018.
6. Brown, John R. Foseco Nie-ysterhoudende Gieterhandboek. Butterworth-Heinemann, 1999.

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

