Hoe beïnvloed materiaalkeuse die koue smeeproses?
Die keuse van materiaal is een van die belangrikste elemente wat die resultate van enige koue smeeprosedure beïnvloed. Die koue smeeproses is die proses om metaal by of naby kamertemperatuur te vorm deur die gebruik van sterk meganiese druk in plaas van hitte. Die rou materiaal moet uiterste plastiese vervorming kan ondergaan sonder om te kraak, te skeur of dimensionele presisie te verloor. Die keuse van die legering, graad en mikrostruktuur het 'n direkte impak op die gereedskapslewe, vervaardigingsdoeltreffendheid, oppervlakpolitoer en meganiese werkverrigting van die voltooide item. In hierdie artikel word die invloed van materiaaleienskappe op die verskeie fases van koue smee, van die seleksiefase tot die finale kwaliteitsbeheer, bespreek.
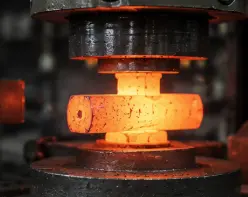
Watter materiale is die beste geskik vir die koue smeeproses?
Lae-koolstof en medium-koolstof staal
Laekoolstof- en mediumkoolstofstaal bly die mees gebruikte materiale in die koue smeeproses, aangesien dit 'n goeie mengsel tussen vormbaarheid en sterkte bied. Die koolstofkonsentrasie is redelik laag, wat die materiaal buigsaam genoeg maak om onder druk te vloei, maar dit verhard steeds 'n bietjie deur spanning tydens vervorming. Hierdie staal is gewild onder vervaardigers van motorbevestigingsmiddels, skagte en ratstukke omdat hulle betroubaar op matrysdruk reageer en minder gereelde gereedskapveranderings benodig as harder legerings.
Nie-ysterhoudende metale: aluminium- en koperlegerings
Aluminium- en koperlegerings word ook dikwels vir koue smee gebruik omdat hulle baie rekbaar is en relatief lae vervormingsweerstand het. Die metale maak die skep van ingewikkelde vorms in minder hale moontlik, wat siklustyd en energieverbruik verlaag. Aluminiumlegerings is hoogs wenslik in vliegtuie en elektronika waar gewigsbesparing belangrik is. Koperlegerings word verkies vir elektriese komponente waar hoë geleidingsvermoë benodig word, benewens uitstekende vormbaarheid onder koue werkstoestande.
Legeringstaal vir hoësterkte-toepassings
Om groot laste in die geval van 'n voltooide produk te weerstaan, word legeringsstaal met chroom, molibdeen of nikkel by die koue smeeproses gevoeg . Die materiale het beter sterkte na vorming, maar benodig meer noukeurige beheer oor druk, smering en matrysontwerp, aangesien hulle groter vloeiweerstand het. Die geskikte legeringsgraad moet gekies word om die vormbaarheid tydens vervaardiging en die duursaamheid dwarsdeur die lewensduur te balanseer.
Hoe beïnvloed sterkte en rekbaarheid die werkverrigting van koue smee?
Vloeisterkte en Materiaalvloeigedrag
Vloeigrens is 'n maatstaf van die hoeveelheid krag wat nodig is om permanente vervorming te veroorsaak en het 'n direkte impak op gereedskapontwerp en perskapasiteit in die koue smeeproses. Materiale met 'n laer vloeigrens vul makliker ingewikkelde matrysholtes, wat slytasie op gereedskap verminder en strenger toleransies moontlik maak. In teenstelling hiermee benodig sterker materiale meer krag en sterker matryse, wat die koste en siklustyd kan verhoog as dit nie korrek geskik is vir die toepassing nie.
Rekbaarheid en Verlengingskapasiteit
Rekbaarheid word gewoonlik uitgedruk as 'n persentasie van verlenging en is 'n maatstaf van die hoeveelheid wat 'n materiaal sal rek voordat dit breek. Hoe meer rekbaar 'n metaal is, hoe beter kan dit die geweldige spanning van koue vorming oorleef. Dit kan die energie van vervorming absorbeer sonder om interne breuke te veroorsaak. As 'n materiaal met nie genoeg rekbaarheid vir 'n sekere onderdeelvorm gekies word nie, styg die waarskynlikheid van mislukking; daarom is verlengingsdata 'n belangrike aspek wat in ag geneem moet word aan die begin van enige koue smeeproses.
Werkverharding en die Kumulatiewe Effek daarvan
Soos metaal in talle fases van smee vervorm word, verhard dit natuurlik. Dit word harder, maar minder rekbaar. In meerstap-bewerkings moet hierdie kumulatiewe impak in ag geneem word, soms met tussentydse uitgloeiing om rekbaarheid te herstel. Om te weet hoe 'n materiaal werkverhard, help produsente om vormingsbewerkings behoorlik te volg om voortydige styfheid te vermy wat daaropvolgende fases van die koue smeeproses kan beskadig.
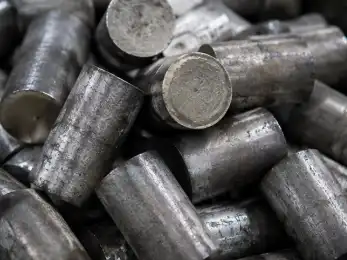
Kan die verkeerde materiaal krake en defekte veroorsaak?
Oppervlakkrake en mikrostrukturele swakhede
Die oorsaak van oppervlakkige krake tydens koue smeewerk is dikwels die gebruik van 'n materiaal wat nie geskik is vir koue vervorming nie, soos een met 'n hoë koolstofinhoud of onvoldoende korrelstruktuur. Die druk veroorsaak dat die mikrostrukturele foute, soos insluitsels of porositeit wat van die oorspronklike staaf geërf is, as spanningskonsentrators funksioneer en in waarneembare defekte versprei. Die noukeurige materiaalsertifisering en inkomende inspeksie help om hierdie gevare op te spoor voordat die vervaardiging begin, wat beide die gereedskap- en eindonderdeelkwaliteit behou.
Graanvloei-onderbreking en dimensionele onstabiliteit
Die sterkte en betroubaarheid van 'n koudgesmede onderdeel hang af van behoorlike korrelvloei. Korrelvloei kan versteur word wanneer 'n onversoenbare materiaal deur ingewikkelde matrysvorms gedruk word. Dit kan interne swak areas en dimensionele onstabiliteit skep wanneer die onderdeel afkoel en ontspan. Dit beïnvloed die meganiese werkverrigting en skep die moontlikheid dat onderdele nie aan monteertoleransies voldoen nie, wat lei tot duur herbewerking of skroot tydens grootskaalse koue smeeprosesbedrywighede.
Inkonsekwente Hardheid en Voortydige Gereedskapslytasie
Variasies in die chemiese samestelling of hardheid binne 'n materiaalbondel kan lei tot onverwagte weerstand tydens vorming, wat kan lei tot verhoogde matryslytasie en 'n groter waarskynlikheid van gelokaliseerde krake. Hierdie variasie is gewoonlik 'n gevolg van ongereguleerde verkryging of swak gehalte inspeksies van verskaffers. Om met 'n verskaffer te werk wat sterk materiaalnaspeurbaarheid het, help om te verseker dat elke bondel wat die koue smeeproses betree, elke keer die korrekte spesifikasie het.
Gevolgtrekking
Die keuse van materiaal bepaal uiteindelik die werkverrigting van enige koue smeeproses en beïnvloed die vormbaarheid, sterkte en langtermyn betroubaarheid van die item. China Welong verskaf sedert 2001 voorsieningsketting- en gehaltebeheerdienste aan wêreldwye firmas in die motor-, olieboor-, lugvaart- en hoë-end mediese nywerhede met ISO 9001:2015-sertifisering. Met 20 jaar se kundigheid wat kliënte in meer as 100 plekke regoor die wêreld bedien, help Welong om te verseker dat die korrekte materiaal elke keer by u vervaardigingslyn uitkom. Praat nou met ons personeel oor u koue smeemateriaalbehoeftes en hou u produksie aan die gang.
FAQ
V1: Wat is die belangrikste faktor wanneer materiaal vir koue smee gekies word?
A: Die belangrikste faktore is rekbaarheid en vloeigrens, aangesien dit bepaal hoe goed die materiaal kan vervorm sonder om onder druk te kraak.
V2: Kan vlekvrye staal in die koue smeeproses gebruik word?
A: Ja, sekere austenitiese en ferritiese vlekvrye staalgrade kan koud gesmee word, hoewel hulle tipies hoër vormkragte en meer noukeurige smeringsbeheer benodig.
V3: Waarom veroorsaak koue smeewerk soms krake, selfs met goeie materiale?
A: Krake kan voorkom as gevolg van oormatige spanning in 'n enkele stadium, onvoldoende smering, of oor die hoof gesiene werkverhardingseffekte wat die oorblywende rekbaarheid verminder.
V4: Verander koue smee die meganiese eienskappe van die materiaal?
A: Ja, koue smee verhoog tipies sterkte en hardheid deur vervormingsverharding terwyl dit die rekbaarheid effens verminder in vergelyking met die oorspronklike grondstof.
V5: Hoe kan 'n verskaffer help om materiaalverwante defekte in koue smeewerk te verminder?
A: 'n Betroubare verskaffer verskaf gesertifiseerde materiale, streng gehaltebeheer en bondelnaspeurbaarheid, wat teenstrydighede wat tot krake of dimensionele defekte lei, tot die minimum beperk.
Gereed om jou koue smeeproses met betroubare materiale te verbeter?
Gereed om betroubare materiale vir u volgende koue smeeprojek te bekom ? China Welong kombineer twee dekades se internasionale voorsieningskettingervaring met ISO 9001:2015-gesertifiseerde kwaliteitsbeheer om vervaardigers te help om defekte te verminder, doeltreffendheid te verbeter en aan veeleisende industriële spesifikasies te voldoen. Of u nou pasgemaakte metaalprodukte vir motor-, lugvaart- of olieboortoepassings benodig, ons ingenieurs- en verkrygingspanne is gereed om u projek van tekening tot aflewering te ondersteun. Kontak ons vandag by metal@welongpost.com en laat ons u help om u volgende koue smeeproses met die regte materiaal, elke keer , aan te dryf.
Verwysings
1. Amerikaanse Vereniging vir Metale (ASM Internasionaal), Metaalhandboek: Vorming en Smeewerk, Volume 14.
2. Kalpakjian, S., en Schmid, SR, Vervaardigingsingenieurswese en -tegnologie, Pearson Education.
3. Altan, T., Ngaile, G., en Shen, G., Koue en Warm Smeedwerk: Grondbeginsels en Toepassings, ASM International.
4. Lange, K., Handboek van Metaalvorming, Vereniging van Vervaardigingsingenieurs.
5. Dieter, GE, Meganiese Metallurgie, McGraw-Hill Onderwys.
6. Vereniging van Motoringenieurs (SAE International), Riglyne vir die Ontwerp en Seleksie van Koue Smeewerk en Materiaalkeuse.

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

