Hoe word doornstawe gesmee en hittebehandel vir maksimum lewensduur?
Doornstawe is 'n noodsaaklike instrument in die produksie van naatlose staalpype . Hulle word blootgestel aan hoë temperature, sikliese meganiese spanning en skuurslytasie in herhaalde rolsiklusse. Die kwaliteit van smee en hittebehandeling het 'n groot impak op hul lewensduur. Hierdie tutoriaal dek die prosedures betrokke by smee, hittebehandeling, materiaalkeuse en die hele produksieproses wat bepaal hoe doornstawe optimale uithouvermoë in veeleisende industriële toepassings bereik.
Watter smeeprosesse word gebruik om hoëprestasie-doornstawe te vervaardig?
Beheerde Smeedwerk vir Groot-Grootte Doornstawe
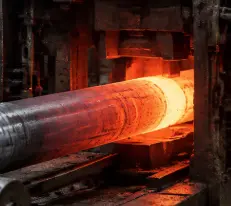
Beheerde smee van grootformaat-knuppels tot presiese staafmateriaal produseer hoëprestasie-doornstawe. Die metaal word verhit tot 'n beheerde temperatuurreeks en gemanipuleer onder hidrouliese perse of smeehamers. Hierdie vervorming verbeter die interne korrelstruktuur deur porositeit te verwyder en isotropiese meganiese eienskappe te verbeter. Beheerde smee vir deurnstawe van 90 mm tot 500 mm deursnee bied die strukturele integriteit om verskeie siklusse van hitte en meganiese spanning te verduur.
Smeeparameters en materiaalintegriteit
Die smeeparameters wat op deurnstawe gebruik word, insluitend verhittingstemperatuur, reduksieverhouding en vervormingstempo, beïnvloed direk die finale mikrostruktuur en meganiese eienskappe. Behoorlike smeedreduksie degradeer die gietstaafstruktuur en belyn die korrelvloei langs die longitudinale as om moegheidsweerstand te verbeter. Vermy oorverhitting, wat korrelvergroting en dekarbonisering veroorsaak. Elke gesmede deurnstaafknut word ultrasonies getoets voor hittebehandeling en bewerking om interne deugsaamheid te bevestig.
Doornstawe Hittebehandelingsmetodes vir Verbeterde Sterkte en Duursaamheid
Blus en temper vir optimale hardheid
Die sleutelprosedure is hittebehandeling, wat die vereiste mengsel van hardheid, taaiheid en termiese moegheidsweerstand aan deurnstawe bied. Die H13-staal word omgeskakel na martensiet deur austenitisering teen ongeveer 1020 tot 1050 grade Celsius en vinnige afblus. Daaropvolgende tempering by gereguleerde temperature verlaag die oorblywende spannings en presipiteer fyn karbiede om hardheid van 330 tot 390 HB te bereik. Hierdie behandeling bied deurnstawe dimensionele stabiliteit tydens strawwe hittesiklusse terwyl naatlose pype gerol word.
Hittebehandelingsbeheer vir termiese moegheidsweerstand
Termiese moegheid is 'n belangrike mislukkingsmeganisme van doornstawe, as gevolg van die herhalende verhitting en verkoeling tydens pyprolsiklusse. Beheer van hittebehandeling, weekduur, homogeniteit van verkoelingstempo en temperingsiklusse beïnvloed weerstand teen oppervlakkige krake en hittekontrole. Die vele temperingsiklusse bevorder die volledige transformasie van karbiede en verminder oorblywende austeniet. H13-doornstawe wat behoorlik hittebehandel is, het uitstekende warm hardheid en behou hul sterkte selfs bo 500 grade Celsius en versag nie te gou nie.
Hoe beïnvloed materiaalkeuse en hittebehandeling die lewensduur van die doornstaaf?
H13 Gereedskapstaal: Die Voorkeur Materiaalkeuse
H13 (4Cr5MoSiV1) gereedskapstaal is die mees gespesifiseerde materiaal vir doornstawe as gevolg van sy uitsonderlike kombinasie van hoëtemperatuursterkte, taaiheid en slytasieweerstand. Chroom, molibdeen en vanadium vorm stabiele karbiede wat versagting by verhoogde temperature weerstaan, terwyl silikon oksidasieweerstand bied. Vir doornstawe in naatlose pypmeulens bied H13 uitstekende termiese moegheidsprestasie. Elke bondel word geverifieer deur metallurgiese toetse om te verseker dat dit aan gespesifiseerde meganiese eienskappe voldoen.
Verlenging van dienslewe deur gekombineerde metallurgiese strategieë
Die lewensduur van deurnstawe is die gevolg van die sinergistiese interaksie tussen materiaalkwaliteit, smeedeugdheid en hittebehandelingspresisie. Behoorlik gesmede en hittebehandelde H13-deurnstawe bereik treksterktes van meer as 1127 MPa met impaksterkte van meer as 20 joule vir diameters tot 200 mm. Oppervlakbehandelings soos nitrering verbeter slytasieweerstand verder. Die optimalisering van elke metallurgiese stadium verleng die lewensduur van deurnstawe, wat die vervangingsfrekwensie en bedryfskoste vir pypprodusente verminder.
Vervaardigingsproses van doornstawe: Van smee tot presisie-afwerking
Presisiebewerking en dimensionele akkuraatheid
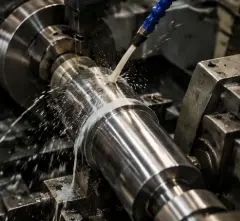
Doornstawe word sorgvuldig gemasjineer na hittebehandeling en smeewerk tot akkurate dimensionele toleransies en hoë oppervlakpolitoer. CNC-draai en -slyp produseer 'n reguit staafprofiel. Spesiale skroefdraadmasjiene word gebruik om trapesiumvormige verbindingsdrade vir doornstawe van 'n lengte tot 18.5 m te vervaardig. Dimensionele inspeksie bevestig die reguitheid, deursnee en skroefdraadgeometrie teen aanvaarbaarheidsstandaarde. Die presiese politoer laat deurnstawe maklik in pypdoppe gly en skoon uittrek na rol.
Gehalte-inspeksie en sertifiseringstandaarde
Doornstawe word dwarsdeur die produksieproses aan streng gehaltebeheerprosedures onderwerp. Ultrasoniese toetsing vind interne foute na smee; hardheidskarteringskontroles vir konsekwente hittebehandelingsreaksie; en dimensionele inspeksie bekragtig die presisie van bewerking. Doornstawe wat onder ISO 9001:2015-prosesse vervaardig word, word voorsien van materiaaltoetssertifikate wat samestelling, meganiese eienskappe en hittebehandelingsrekords toon. Met meer as 20 jaar se kundigheid in die voorsieningsketting vervaardig Welong doornstawe van kliëntontwerpe vir naatlose pypmeulens regoor die wêreld.
Gevolgtrekking
Die langste dienslewe van die doornstaaf is 'n funksie van beheerde smee, blus- en temperhittebehandeling, gereedskapstaalkeuse (H13) en presisiebewerking . Elke stap in die proses dra by tot die termiese moegheidsweerstand, meganiese sterkte en dimensionele stabiliteit wat nodig is vir veeleisende naatlose pypvervaardiging . Welong is in 2001 gestig en is ISO 9001:2015-gesertifiseerd, met meer as 20 jaar ondervinding in die vervaardiging van industriële metaalprodukte en meer as 100 kliënte in die VK, Duitsland, VSA en Australië. Vertrou bewese bevoegdheid. Jou doornstawe verdien niks minder nie.
FAQ
V1: Watter materiaal word die meeste gebruik vir die vervaardiging van deurnstawe?
A: H13 (4Cr5MoSiV1) gereedskapstaal is die voorkeurmateriaal vir doornstawe as gevolg van sy uitstekende hoëtemperatuursterkte, termiese moegheidsweerstand, taaiheid en slytasieweerstand tydens naatlose pyprolbedrywighede.
V2: Watter hittebehandelingsproses gee deurstawe hul duursaamheid?
A: Doornstawe word austeniseer teen 1020-1050 grade Celsius, geblus om martensiet te vorm, en dan getemper om 'n hardheid van 330-390 HB te bereik, wat optimale sterkte en termiese moegheidsweerstand bied.
V3: Watter groottes van deurstawe kan Welong vervaardig?
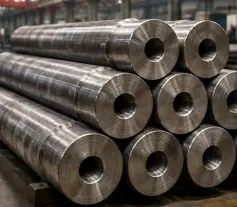
A: Welong vervaardig doornstawe met diameters wat wissel van 90 mm tot 500 mm en lengtes tot 18.5 meter, aangepas volgens kliënttekeninge, monsters of tegniese spesifikasies.
V4: Wat veroorsaak dat deurnstawe tydens diens faal?
A: Algemene mislukkingsmodusse sluit in termiese moegheidskrake, oppervlakslytasie, dimensionele vervorming en hittekontrole—veroorsaak deur herhaalde blootstelling aan hoë temperature en meganiese belastings tydens pyprolsiklusse.
V5: Verskaf Welong kwaliteitsertifisering vir doornstawe?
A: Ja. Welong vervaardig deurnstawe onder ISO 9001:2015-kwaliteitstelsels en verskaf materiaaltoetssertifikate met chemiese samestelling, meganiese eienskappe en hittebehandelingsdokumentasie vir elke bondel.
Kry hoëprestasie-doornstawe van Welong
Met meer as 20 jaar diens aan kliënte regoor die VK, Duitsland, Frankryk, Italië, VSA, Kanada en Australië, lewer Welong gesmede en hittebehandelde deurnstawe, gerugsteun deur ISO 9001:2015-sertifisering. Ons ingenieursafdeling ontwerp en vervaardig met behulp van AutoCAD, Pro-Engineering en SolidWorks, en aanvaar beide tekeninge en monsters. Ons produseer deurnstawe van H13-gereedskapstaal met diameters van 90 mm tot 500 mm en lengtes tot 18.5 meter. Stuur u tekeninge vandag nog—kontak ons by metal@welongpost.com en laat Welong u voorsieningsketting bemagtig met China se beste vervaardiging.
Verwysings
1. Roberts, G., Krauss, G., & Kennedy, R. (1998). Gereedskapstaal (5de uitgawe). ASM International, Materials Park, OH.
2. ASM Internasionaal. (2008). ASM Handboek, Deel 4: Hittebehandeling. ASM Internasionaal, Materials Park, OH.
3. Dieter, GE, & Bacon, DJ (1988). Meganiese Metallurgie (3de uitgawe). McGraw-Hill, New York.
4. Stahl, J. (Red.). (2006). Staalsmeewerk: Ontwerp, Produksie en Seleksie. ASTM International, Wes-Conshohocken, PA.
5. Bhadeshia, HKDH, & Honeycombe, RWK (2017). Staal: Mikrostruktuur en Eienskappe (4de uitgawe). Butterworth-Heinemann, Oxford.
6. API Spesifikasie 5CT. (2018). Spesifikasie vir Omhulsel en Buise (10de uitgawe). Amerikaanse Petroleum Instituut, Washington, DC

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

