Gesmede Slacker-verstellerstang teenoor geslote matryssmeedwerk: Prestasie-, koste- en kenmerkverdeling
In kommersiële voertuigremstelsels kan die vervaardigingsroete wat vir 'n komponent gekies word, sterkte, dimensionele konsekwentheid, produksiekoste en langtermynbetroubaarheid beïnvloed. 'n Gesmede slapverstellerstang is 'n gesmede metaalkomponent wat as deel van 'n slapversteller-samestelling gebruik word, terwyl geslote smee 'n vervaardigingsproses is wat gebruik kan word om sekere tipes gesmede komponente te produseer. Dit is dus nie twee heeltemal aparte produkkategorieë nie. In plaas daarvan is die praktiese vergelyking tussen 'n gesmede slapverstellerstang wat deur 'n geskikte smeeroete gemaak is en die voordele of beperkings van die gebruik van 'n toegewyde geslote smeeproses vir daardie komponent. Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. ondersteun pasgemaakte metaalonderdele deur smee, giet en bewerking, wat kliënte die opsie gee om vervaardigingsroetes te evalueer volgens komponentgeometrie, materiaal, produksievolume en kwaliteitsvereistes. Vir kopers wat verskillende produksieoplossings vergelyk, kan die begrip van hierdie onderskeid die evaluering van prestasie en koste baie meer akkuraat maak.
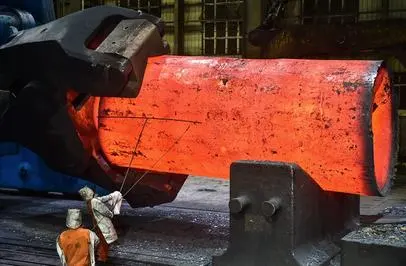
Hoe moet 'n gesmede slacker-verstelstang vergelyk word met geslote smeewerk?
Voordat prestasie en koste vergelyk word, is dit belangrik om te verduidelik wat eintlik vergelyk word.
'n Gesmede slapverstellerstang is 'n afgewerkte of halfafgewerkte meganiese komponent. Dit is ontwerp rondom die dimensionele en funksionele vereistes van 'n spesifieke slapverstellersamestelling. Afhangende van die geometrie, materiaal, produksiehoeveelheid en kliëntspesifikasies, kan die komponent vervaardig word met behulp van verskillende smeebenaderings, gevolg deur bewerking en hittebehandeling waar nodig.
Geslote matryssmee, daarenteen, is 'n vormingsproses waarin verhitte metaal binne 'n matrysholte gevorm word. Die matryse beheer die eksterne geometrie van die smeewerk en kan goeie herhaalbaarheid bied wanneer dieselfde ontwerp in aansienlike hoeveelhede vervaardig word.
Hierdie onderskeid is belangrik omdat 'n gesmede slacker-verstelstang moontlik vervaardig kan word met behulp van 'n geslote-matrys smeeproses. Daarom is die beter ingenieursvraag nie bloot "Watter een is beter?" nie, maar eerder:
Watter vervaardigingsroete is die geskikste vir die vereiste slacker-verstelstang?
Die antwoord hang af van die onderdeelgeometrie, materiaalgraad, jaarlikse vraag, dimensionele toleransies, gereedskapbegroting, masjineringsvereistes en inspeksievereistes.
Watter faktore bepaal die werkverrigting van 'n gesmede slacker-verstelstang?
Materiaalkeuse en smeekwaliteit
Die werkverrigting van 'n slapverstellerstang begin met materiaalkeuse eerder as die smeemetode alleen. Koolstofstaal en legeringsstaal word algemeen oorweeg vir meganiese komponente waar sterkte, taaiheid en slytasiebestandheid belangrik is, maar die toepaslike graad moet altyd gekies word volgens die toepassing en kliëntspesifikasie.
Smeewerk kan help om 'n digte metaalstruktuur te produseer en kan gunstige korrelvloei bied wanneer die vervorming behoorlik beheer word. Die finale eienskappe van 'n gesmede komponent word egter ook beïnvloed deur smeetemperatuur, reduksie, verkoelingstoestande, hittebehandeling en daaropvolgende bewerking.
Om hierdie rede moet kopers vermy om 'n gesmede slacker-verstelstang te evalueer deur slegs te vra of dit "gesmee" is. 'n Meer nuttige assessering sluit die gespesifiseerde materiaalgraad, meganiese eienskapvereistes, hittebehandelingstoestand, hardheidsbereik en inspeksiedokumentasie in.
Oorwegings vir laaikapasiteit en moegheid
Slapstellerkomponente kan herhaalde meganiese belastings tydens voertuigwerking ervaar. Gevolglik kan moegheidsprestasie belangrik wees, veral in toepassings wat gereelde lassiklusse behels.
'n Behoorlik ontwerpte smeewerk kan 'n gunstige struktuur bied vir komponente wat aan herhaalde belastings blootgestel word, maar moegheidsweerstand moet nie uitsluitlik van die vervaardigingsmetode afhang nie. Geometrie is ewe belangrik. Skerp oorgange, onvoldoende radiusse, masjineringsmerke, oppervlakdefekte en dimensionele afwykings kan plaaslike spanningskonsentrasie beïnvloed.
Wanneer gesmede slacker-verstelstange geëvalueer word , moet ingenieurs dus die volledige komponent oorweeg eerder as om net op smeewerk te fokus. Materiaaleienskappe, geometrie, hittebehandeling, oppervlaktoestand en inspeksieresultate dra alles by tot diensprestasie.
Dimensionele akkuraatheid en bewerkingsvereistes
'n Gesmede stuk het nie noodwendig die finale dimensionele akkuraatheid wat vir installasie benodig word nie. Afhangende van die ontwerp, kan bewerking steeds nodig wees vir gate, skroefdrade, laeroppervlakke, verbindingspunte of ander kritieke kenmerke.
Geslote matryssmeewerk kan goeie herhaalbaarheid bied omdat die matrysholte die basiese eksterne vorm beheer. Dit kan die hoeveelheid materiaal wat tydens bewerking verwyder moet word, verminder wanneer die komponent toepaslik ontwerp is.
Smeewerk met 'n byna-netto vorm beteken egter nie dat elke dimensie outomaties aan die finale masjineringstoleransies sal voldoen nie. Kritieke dimensies moet duidelik op die tekening geïdentifiseer word, en die verskaffer moet bevestig watter dimensies deur smeewerk beheer word en watter deur masjinering bereik word.
Oppervlaktoestand en defekbeheer
Oppervlakkwaliteit is nog 'n faktor wat in ag geneem moet word wanneer vervaardigingsroetes vergelyk word.
Smeewerk kan skaal- of oppervlaktoestande veroorsaak wat skoonmaak, skietblaas, masjinering of ander afwerkingsprosesse vereis. Geslote matryssmeewerk kan 'n herhaalbare eksterne vorm lewer, maar dit kan ook prosesspesifieke probleme soos flits, matryslytasie, oorlappings of onvolledige vulling veroorsaak as die proses nie behoorlik ontwerp en beheer word nie.
Vir 'n gesmede slacker-verstelstang in produksie, moet kwaliteitsbeheer dus toepaslike visuele en dimensionele inspeksie insluit. Vir toepassings met meer veeleisende vereistes, kan bykomende inspeksiemetodes deur die kliënt of toepaslike bedryfstandaarde gespesifiseer word.
Wanneer maak geslote matryssmeewerk sin vir die produksie van slacker-verstellerstawe?
Hoëvolume produksie
Een van die sterkste redes om geslote-smeewerk te oorweeg, is produksievolume.
'n Toegewyde matrys vereis 'n voorafbelegging in ontwerp, vervaardiging, toetsing en opstelling. Daardie belegging kan moeilik wees om te regverdig vir 'n klein bondel- of prototipeprojek. Wanneer duisende of meer komponente met dieselfde geometrie egter benodig word, kan die gereedskapskoste oor 'n veel groter aantal onderdele versprei word.
Sodra die gereedskap en proses gevestig is, kan geslote-matrys smeewerk herhaalbare produksie vir herhalende bestellings bied. Dit maak dit veral aantreklik wanneer die komponentontwerp stabiel is en die koper langtermynvraag verwag.
Herhaalbare komponentgeometrie
Geslote matryssmee is ook nuttig wanneer die komponent 'n gedefinieerde driedimensionele vorm het wat voordeel trek uit beheerde materiaalvloei binne 'n matrysholte.
Vir 'n gesmede slacker-verstelstang in produksie, hang die geskiktheid van geslote-matrys smeewerk af van die werklike geometrie. Die verskaffer moet faktore soos dwarssnitveranderinge, radiusse, diepgang, materiaalvolume, smeerigting en potensiële matrysskeiding evalueer.
'n Komponent wat relatief eenvoudig is, benodig dalk nie 'n duur, toegewyde matrys nie. Omgekeerd kan 'n meer komplekse vorm baat vind by 'n toegewyde smeeproses indien die verwagte produksievolume voldoende is.
Stabiele ontwerpe en langtermynbestellings
Belegging in gereedskap word aantrekliker wanneer die produkontwerp waarskynlik nie sal verander nie.
Vir OEM's en verspreiders met 'n stabiele aanvraag en voorspelbare jaarlikse vraag, kan geslote-smeewerk 'n herhaalbare produksieplatform bied. As die ontwerp egter nog onder ontwikkeling is, kan dit projekkoste verhoog as jy te vroeg tot toegewyde gereedskap verbind.
Dit is veral relevant vir aangepaste slacker-verstelstawe. Voordat gereedskap goedgekeur word, moet kopers bevestig dat die tekening, materiaalspesifikasie, kritieke afmetings en funksionele vereistes gefinaliseer is.
Hoe vergelyk die kostestrukture?
Gereedskapbelegging
Die mees sigbare kosteverskil tussen 'n buigsame smeeroete en geslote-matrys smee is gewoonlik gereedskap.
Geslote matryse vereis toegewyde matryse wat vir die komponent ontwerp is. Gereedskapkoste kan aansienlik wissel afhangende van die materiaal, komponentgrootte, kompleksiteit, aantal smeefases en verwagte gereedskapslewe.
'n Meer buigsame smeebenadering mag minder toegewyde gereedskap vereis, wat dit makliker maak om prototipes, klein hoeveelhede of produkte wat steeds ingenieursveranderinge ondergaan, te ondersteun.
Laer gereedskapskoste beteken egter nie outomaties laer totale koste nie. Die koper moet gereedskap saam met bewerking, materiaalbenutting, siklustyd, arbeid, inspeksie en verwagte produksievolume evalueer.
Materiaalbenutting en bewerking
Materiaalverbruik kan 'n beduidende invloed op die totale vervaardigingskoste hê.
Geslote-matrys smeewerk kan materiaal vorm wat naby die vereiste geometrie is, wat die bewerkingstoelae vir geskikte ontwerpe kan verminder. Minder bewerking kan laer materiaalverwydering, korter bewerkingstyd en moontlik laer produksiekoste beteken.
Terselfdertyd kan geslote matryssmeewerk flitsvorming genereer wat verwyder moet word, en die gereedskap self verteenwoordig 'n belegging. Die werklike ekonomiese voordeel hang dus af van die onderdeelontwerp en produksiehoeveelheid.
Vir gesmede slacker-verstelstange , moet 'n verskaffer ideaal gesproke 'n vervaardigingsvoorstel verskaf wat die volledige proses in ag neem eerder as om die smee-operasie in isolasie te kwoteer.
Koste per eenheid teen verskillende produksievolumes
Produksievolume verander dikwels die mees ekonomiese oplossing.
Vir prototipes of klein bestellings, kan buigsame gereedskap en masjinering verkieslik wees omdat die aanvanklike belegging laer is. Die eenheidskoste kan hoër wees, maar die kliënt vermy die belegging van beduidende kapitaal aan toegewyde gereedskap.
Soos produksievolume toeneem, kan die ekonomie verskuif. Die aanvanklike matrysbelegging kan oor meer komponente versprei word, terwyl herhaalbare smee-siklusse en verminderde bewerking die gemiddelde koste per onderdeel kan verlaag.
Dit beteken dat daar geen universele reël is wat bepaal dat een smeemetode altyd goedkoper is nie. 'n Nuttige kwotasie moet ten minste die volgende in ag neem:
-
jaarlikse of bondelhoeveelheid;
-
materiaalgraad en grondstofprys;
-
gereedskapskoste;
-
smee-siklustyd;
-
masjineringsvereistes;
-
hittebehandeling;
-
inspeksievereistes;
-
verpakking;
-
verwagte gereedskapslewe; en
-
toekomstige bestelvolume.
Wat moet kopers nagaan voordat hulle 'n gesmede slacker-verstelstang bestel?
Bevestig die ingenieursspesifikasie.
Voordat verskafferkwotasies vergelyk word, moet kopers die komponentspesifikasie vasstel. Belangrike inligting kan materiaalgraad, afmetings, toleransies, hittebehandelingsvereistes, oppervlakbehandeling, draad- of gatspesifikasies en enige vereiste meganiese eienskappe insluit.
Deur 'n duidelike tekening te verskaf, kan verskaffers bepaal of geslote-matrys smee, 'n ander smeeroete, of 'n kombinasie van smee en masjinering gepas is.
Vra hoe die komponent vervaardig sal word.
In plaas daarvan om bloot te vra of 'n verskaffer gesmede slacker-verstelstange kan verskaf, moet kopers vra vir die voorgestelde vervaardigingsroete.
Byvoorbeeld, 'n verskaffer kan die volgende aanbeveel:
smee → afsny → hittebehandeling → skietblaaswerk → masjinering → inspeksie
Die presiese volgorde sal afhang van die komponentontwerp.
Hierdie prosesinligting help kopers om te verstaan waar dimensionele akkuraatheid bereik word en hoe kwaliteit dwarsdeur produksie beheer word.
Hersien kwaliteitsbeheerdokumentasie.
Vir 'n meganiese komponent wat in 'n remverwante samestelling gebruik word, kan naspeurbaarheid en inspeksie belangrike aankoopoorwegings wees.
Afhangende van die kliënt se vereistes, kan nuttige dokumentasie materiaalsertifikate, dimensionele inspeksierekords, meganiese toetsresultate, hardheidsresultate, hittebehandelingsrekords en ander kwaliteitsdokumente insluit.
Die presiese inspeksieplan moet gebaseer wees op die tekening, aankoopspesifikasie, toepaslike standaarde en beoogde toepassing eerder as om dieselfde toetspakket op elke komponent toe te pas.
Evalueer verskaffers se vervaardigingsvermoë.
Verskaffervermoë is dikwels net so belangrik soos die gekose smeemetode.
'n Vervaardiger met smee-, masjinerings-, hittebehandelingskoördinerings-, inspeksie- en voorsieningskettingvermoëns kan projekbestuur vereenvoudig omdat minder produksiefases tussen afsonderlike verskaffers gekoördineer hoef te word.
Vir pasgemaakte gesmede slacker-verstelstangprojekte, moet kopers ook kyk of die verskaffer monsterontwikkeling, tekeninghersiening, prosesoptimalisering, produksie-inspeksie, verpakking en herhaalde bestellings kan ondersteun.
Watter opsie is meer geskik vir u produksieprojek?
Die regte keuse hang hoofsaaklik af van die projek se produksie- en ingenieursvereistes.
Vir 'n prototipe of klein bestelling kan 'n buigsame vervaardigingsroete meer prakties wees, want dit verminder die voorafbelegging in gereedskap. Hierdie benadering kan ook nuttig wees wanneer die komponenttekening waarskynlik sal verander.
Vir stabiele, hoëvolume-produksie kan geslote-smeewerk aantrekliker word, want toegewyde gereedskap kan herhaalbare geometrie en doeltreffende produksie bied nadat die aanvanklike belegging geabsorbeer is.
Vir medium-volume projekte vereis die besluit 'n meer gedetailleerde kostevergelyking. 'n Verskaffer moet gereedskap, masjinering, materiaalbenutting, produksiehoeveelheid en verwagte toekomstige bestellings evalueer voordat 'n roete aanbeveel word.
Dit is ook belangrik om te onthou dat geslote-matrys smeewerk en 'n gesmede slapverstelstang nie onderling uitsluitende keuses is nie. 'n Slapverstelstang kan 'n gesmede produk wees wat met geslote-matrys smeewerk vervaardig word indien die geometrie en produksievereistes daarvan geskik is.
Die nuttigste vergelyking is dus tussen verskillende vervaardigingsoplossings vir dieselfde komponent, eerder as om die produk en proses as mededingende alternatiewe te behandel.
Waarom is die keuse van vervaardigingsprosesse belangrik vir OEM-kopers?
Vir OEM's en industriële kopers beïnvloed die keuse van vervaardigingsproses meer as die aanvanklike stukprys.
'n Proses wat goedkoop voorkom tydens prototipeproduksie, kan ondoeltreffend raak teen hoë volumes. Omgekeerd kan 'n toegewyde geslote-matrysproses onnodige gereedskapskoste skep wanneer die jaarlikse vraag laag is.
Proseskeuse kan ook levertyd, kwaliteitskonsekwentheid, bewerkingsvereistes en die verskaffer se vermoë om op ingenieursveranderinge te reageer, beïnvloed.
Om hierdie rede moet die beste aankoopbesluit die totale koste van eienaarskap in ag neem eerder as om bloot die gekwoteerde smeeprys te vergelyk.
'n Verskaffer met ervaring in pasgemaakte metaalkomponente kan help om die tekening te hersien en te bepaal of die voorgestelde produksieroete tegnies en kommersieel redelik is. Hierdie tipe bespreking in die vroeë stadium kan onnodige gereedskapbelegging voorkom en die risiko van herontwerp later in die projek verminder.
Gevolgtrekking
Ten slotte, die keuse tussen 'n buigsame smee-oplossing vir gesmede slapverstelstawe en 'n toegewyde geslote-matrys smeeproses hang af van produksievolume, komponentgeometrie, materiaalvereistes, dimensionele toleransies, gereedskapbelegging, masjineringbehoeftes en kwaliteitsvereistes. 'n Gesmede slapverstelstaaf is 'n komponent, terwyl geslote-matrys smee 'n vervaardigingsproses is, dus moet hulle nie as direk mededingende produkkategorieë behandel word nie. Geslote-matrys smee kan in werklikheid 'n gepaste metode wees vir die vervaardiging van 'n gesmede slapverstelstaaf wanneer die ontwerp- en produksievolume toegewyde gereedskap regverdig. Vir prototipes en laer-volume projekte, kan 'n meer buigsame produksieroete voorafbelegging verminder, terwyl stabiele hoë-volume programme kan baat vind by die herhaalbaarheid en produksiedoeltreffendheid van geslote-matrys smee. Die beste besluit kom van die evaluering van die volledige vervaardigingsroete, insluitend materiaal, smee, hittebehandeling, masjinering, inspeksie, gereedskap en langtermynproduksievraag.
Shaanxi Welong Int'l Supply Chain Mgt. Co., Ltd., gestig in 2001, verskaf pasgemaakte metaalonderdele vir kliënte in verskillende industrieë. Die maatskappy verklaar dat hulle ISO 9001:2015- en API-7-1-sertifisering besit en smee-, giet- en masjineringsvermoëns vir staal, vlekvrye staal, aluminium en allooimateriale bied. Die diensomvang dek ondersteuning van ontwerp en vervaardiging tot aflewering, wat kliënte in staat stel om verskillende produksieroetes volgens projekvereistes te evalueer. Vir kopers wat pasgemaakte gesmede slacker-verstellerstangkomponente verkry, kan die bespreking van die tekening, materiaal, jaarlikse hoeveelheid, toleransievereistes, inspeksieplan en verwagte afleweringskedule met die verskaffer 'n meer betroubare basis bied vir die keuse van die toepaslike vervaardigingsproses. Vir navrae, kontak ons by info@welongpost.com.
FAQ
1: Wat is die hoofverskil tussen gesmede slacker-verstelstawe en geslote matrys-smeewerk?
Gesmede slacker-verstelstange word tipies vervaardig met behulp van oop smeewerk, wat meer buigsaamheid in grootte en vorm bied, terwyl geslote smeewerk beter dimensionele akkuraatheid en oppervlakafwerking bied.
2: Watter metode is meer koste-effektief vir lae-volume produksie?
Gesmede slacker-verstelstange is oor die algemeen meer koste-effektief vir lae-volume produksie as gevolg van laer aanvanklike gereedskapskoste en groter buigsaamheid.
3: Hoe vergelyk die sterkte van gesmede slacker-verstelstange met geslote matrys-gesmede onderdele?
Gesmede slacker-verstelstange vertoon dikwels uitstekende sterkte as gevolg van hul deurlopende korrelvloei, terwyl geslote matrys-gesmede onderdele konsekwente sterkte bied oor hoëvolume-produksie.
4: Watter smeemetode is beter vir groot komponente?
Oopmatryssmee, wat gebruik word vir gesmede slacker-verstelstange, is tipies beter geskik vir groter komponente as gevolg van die buigsaamheid in grootte en vorm.
Verwysings
1. Smith, J. (2019). Gevorderde smeetegnieke: 'n Omvattende gids. Industriële Pers.
2. Johnson, R., & Williams, T. (2020). Vergelykende Analise van Smeemetodes in Motortoepassings. Tydskrif vir Materiaalingenieurswese en Prestasie, 29(4), 2345-2360.
3. Brown, A. (2018). Koste-voordeel-analise van moderne smeeprosesse. Vervaardigingstegnologie Vandag, 12(3), 78-92.
4. Lee, S., & Park, K. (2021). Meganiese Eienskappe van Oop Matrys vs. Geslote Matrys Gesmede Komponente. Materiaalkunde en Ingenieurswese: A, 815, 141-155.
5. Garcia, M., & Thompson, L. (2017). Moegheidsprestasie van gesmede komponente in swaar nywerheid. Internasionale Tydskrif vir Moegheid, 103, 426-441.
6. Wilson, E. (2022). Vooruitgang in smeetegnologie: Van tradisionele tot presisievervaardiging. Industriële Ingenieurswese en Bestuur, 11(2), 187-201.

Share your inquiry, get the quotation accordingly!

China WELONG - Jou betroubare vennoot in metaaloplossings

